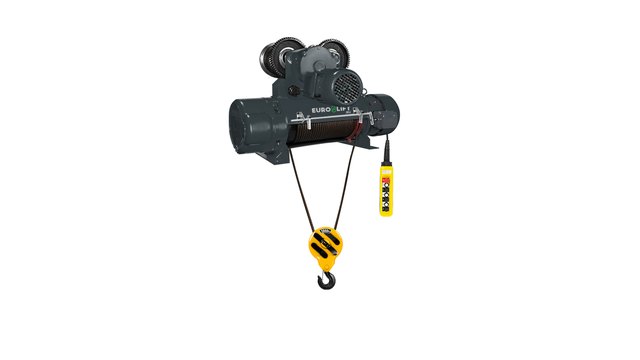
Подвесной монорельсовый путь — стационарная металлоконструкция из прокатного двутавра или специализированного профиля, предназначенная для перемещения электрической или ручной тали (тельфера) с грузом по заданной траектории. В отличие от мостовых кранов, перекрывающих весь пролет цеха прямоугольной сеткой координат, монорельс обеспечивает точечную и коридорную логистику: транспортировку сырья, заготовок и готовой продукции между конкретными технологическими постами, станками, участками термообработки, окрасочными камерами и складскими зонами.
Монорельсовые пути разделяют на:
- Линейные (прямолинейные): служат для межоперационной передачи грузов вдоль технологических линий, монтажных эстакад или разгрузочных рамп.
- Пространственные (криволинейные и разветвленные): включают радиусные повороты, стрелочные переводы, поворотные круги и замкнутые кольцевые контуры.
Надежность монорельса напрямую зависит от точности проектирования узлов подвеса к несущим конструкциям здания (стропильным и подстропильным фермам, балкам перекрытия, колоннам), качества стыковки балочных звеньев, корректности радиусов гибки и эффективности концевых демпфирующих устройств.
1. Конструктивные профили монорельсовых путей
Для подвесных путей тельферов нормативными стандартами регламентировано применение специализированного горячекатаного проката:
- Двутавры типа «М» для подвесных путей (ГОСТ 19425-74): Профили 24М, 30М, 36М, 45М с внутренним уклоном полок не более 12%. Утолщенная полка и стенка рассчитаны на локальные контактные напряжения от колес каретки и изгиб полок под сосредоточенной нагрузкой.
- Обычные двутавры с уклоном внутренних граней полок (ГОСТ 8239-89): Применяются при ограниченных нагрузках (Q ≤ 1.0... 2.0 т) и легких режимах работы.
- Широкополочные двутавры типа «Б» и «Ш» (ГОСТ 26020-83 / СТО АСЧМ 20-93): Имеют параллельные грани полок. При установке тельферов с коническими ходовыми катками требуют монтажа конических шайб или применения кареток с цилиндрическими колесами.
Тали с кареткой (передвижные)
Весь раздел →
С ТЕЛЕЖКОЙ таль электрическая REM PA 600/1200 кг 20/10 м

С ТЕЛЕЖКОЙ таль электрическая REM PA 600/1200 кг 12/6 м

Таль передвижная ТЭК OCALIFT CD1 10т высота 12м канатная 380в
2. Узлы подвеса монорельсового пути к строительным конструкциям
Выбор способа закрепления монорельса к перекрытиям и фермам здания определяется типом несущих конструкций (железобетон, металлоконструкции), шагом колонн, грузоподъемностью тали и динамическими воздействиями при пуске/торможении.
2.1. Жесткие сварные подвесы
Применяются на коротких прямолинейных трассах длиной до 12–18 метров внутри отапливаемых цехов с жесткими металлическими связями. Подвес представляет собой вертикальную стойку из прокатного двутавра, спаренных швеллеров или профильной трубы, жестко приваренную к нижнему поясу фермы и монорельсу с усилением фасонками и косынками.
Ограничение жесткого узла: При большой длине цеха температурные деформации здания и монорельса создают критические изгибающие моменты в околошовной зоне, приводящие к трещинообразованию. Жесткий подвес передает все горизонтальные динамические рывки каретки непосредственно на каркас здания.
2.2. Шарнирные тяги со сферическими шайбами
Основной тип подвеса для протяженных монорельсовых линий. Шарнирное соединение обеспечивает свободу угловых перемещений в пределах ± 3... 5°, компенсируя продольные температурные расширения металла и снижая боковые динамические удары на строительные фермы при раскачивании груза.
Элементы шарнирного узла:
- Тяга подвеса: Изготавливается из калиброванного стального круга (сталь 20, 09Г2С) диаметром от 24 до 48 мм в зависимости от грузоподъемности.
- Сферическая пара шайб (ГОСТ 13438-68 / DIN 6319): Комплект из выпуклой (тип C/D) и вогнутой (тип G) шайб исключает возникновение изгибающего момента в резьбовой части тяги при угловом отклонении монорельса.
- Фиксация резьбы: Обязательна установка сдвоенных гаек (основная + контргайка) и фиксация шплинтом через радиальное отверстие в теле тяги. Применение пружинных шайб (гроверов) без контргаек на подвесных грузоподъемных путях запрещено.
2.3. Струбцинные балочные зажимы (без сварки и сверления)
При монтаже монорельсов к существующим несущим конструкциям (двутаврам перекрытий, поясам ферм) сверление отверстий и сварочные работы часто недопустимы из-за риска снижения несущей способности строительного каркаса или требований пожарной безопасности. В таких случаях применяются кованые или литые монтажные балочные струбцины (клиновые и болтовые захваты).
Требования к струбцинным захватам:
- Материал отливки/поковки — высокопрочный чугун с шаровидным графитом (ВЧ50) или легированная конструкционная сталь 40Х.
- Фиксация болтов осуществляется динамометрическим ключом с контролем момента затяжки (Mкр ≥ 250... 400 Н·м).
- Захват должен иметь насечку на прижимной губке, предотвращающую продольное смещение по полке под воздействием продольных сил торможения тельфера.
Подобрать оборудование под вашу задачу
3. Технология стыковки звеньев двутавровых балок
Монорельсовый путь формируется из отдельных плетей балок длиной 6 или 12 метров. Стыки балок — зона повышенных динамических нагрузок. Удар колес каретки о несоосные кромки вызывает локальный наклеп металла, разрушение подшипников ходовых катков и раскручивание резьбовых соединений.
Регламент выполнения стыкового соединения:
- Расположение стыка: Стык монорельса должен располагаться на расстоянии 1/3... 1/4 длины пролета от точки подвеса (в зоне минимального изгибающего момента). Категорически запрещается размещать стык непосредственно в точке подвеса или в центре пролета между подвесами.
- Разделка кромок: Кромки верхней и нижней полок, а также стенки двутавра скашиваются под углом 45° ± 2° с притуплением 2 мм (V-образная или Х-образная разделка по ГОСТ 5264-80 / ГОСТ 14771-76).
- Сварка:
- Сварка выполняется сварочными материалами повышенной вязкости (электроды типа Э50А, УОНИ-13/55, сварочная проволока Св-08Г2С).
- Осуществляется полный провар корня шва с последующей зачисткой и проваром с обратной стороны.
- Концы швов на полках выводятся на технологические выводные планки (после сварки планки срезаются, торцы зашлифовываются).
- Усиление стенки накладками: Для компенсации касательных напряжений на стенку балки наваривается ромбовидная стальная накладка. Ромбическая форма предотвращает концентрацию поперечных напряжений, неизбежную при использовании прямоугольных накладок.
- Механическая обработка ездовой поверхности:
- Сварной шов на нижней поверхности катания полки двутавра сошлифовывается угловой шлифовальной машиной с лепестковыми кругами «заподлицо» с основным металлом.
- Допустимый перепад плоскостей в стыке после шлифовки — не более 0.5 мм (контролируется поверочной лекальной линейкой и щупом). Плавный переход должен быть выполнен на длине не менее 50 мм.
4. Радиусные (поворотные) участки монорельса
При проектировании криволинейных участков монорельса ключевым параметром является минимальный радиус поворота пути (Rmin). Несоблюдение радиуса приводит к заклиниванию тележки тельфера, выдавливанию колес с полок двутавра и перегрузке привода передвижения.
4.1. Расчет минимального радиуса поворота
Минимальный радиус гибки балки зависит от жесткой колесной базы ходовой тележки Lб, диаметра ходовых катков Dк, ширины полки двутавра b и зазора между ребордой катка и кромкой полки δ:
R_min ≈ (Lб^2 / 8 · Δ_z) + b2
где:
- Lб — продольная база колес каретки (расстояние между осями катков одной щеки), мм;
- Δz — суммарный поперечный люфт реборд на полке балки (Δz = Bполки - Bкаретки ≈ 4... 8 мм);
- b — ширина полки ездового двутавра, мм.
Таблица 1. Нормативные минимальные радиусы поворота монорельса
| Грузоподъемность тельфера, т | Тип ходовой тележки | Двутавр (ГОСТ 19425-74) | Стандартная база Lб, мм | Минимальный радиус Rmin, м | Рекомендуемый радиус для плавного хода, м |
|---|---|---|---|---|---|
| 0.5 – 1.0 (цепной) | Стандартная 4-колесная | 18М, 24М | 140–180 | 1.0 – 1.5 | 2.0 |
| 1.0 – 2.0 (канатный) | Стандартная 4-колесная | 24М, 30М | 220–280 | 1.8 – 2.5 | 3.0 |
| 3.2 – 5.0 (канатный) | Стандартная жесткая | 30М, 36М, 45М | 320–420 | 3.0 – 4.5 | 5.0 |
| 3.2 – 5.0 (канатный) | Шарнирно-сочлененная (поворотная) | 30М, 36М, 45М | 2 × 180 (тандем) | 2.0 – 2.5 | 3.5 |
| 10.0 (канатный) | 8-колесная сочлененная | 45М | 2 × 320 | 4.5 – 6.0 | 7.5 |
4.2. Специфика поворотных кареток с шарнирным сочленением
Для тяжелых тельферов (от 3.2 до 10 тонн) стандартные жесткие 4-колесные каретки требуют недопустимо больших радиусов поворота (R ≥ 5... 7 м), что часто невозможно реализовать в стесненных условиях цеха. В таких случаях применяются шарнирно-сочлененные поворотные тележки:
- Механизм передвижения состоит из двух независимых двухколесных или четырехколесных тележек, соединенных между собой несущей траверсой через сферические или шкворневые шарниры.
- Каждая тележка свободно самоустанавливается по касательной к радиусу монорельса, снижая сопротивление движению и устраняя заклинивание при Rmin вплоть до 1.5... 2.0 м.
5. Тупиковые упоры и буферные демпферы
Тупиковые упоры (концевые упоры) — критический элемент безопасности монорельсового пути. Они предназначены для предотвращения схода тельфера с балки при отказе концевых выключателей передвижения или ошибке крановщика.
5.1. Расчет кинетической энергии удара о тупиковый упор
Буферное устройство и металлоконструкция упора рассчитываются на поглощение полной кинетической энергии движущегося тельфера с номинальным грузом:
E_k = {mΣ · v_max22
где:
- mΣ = mтельфера + Qном — суммарная масса подвижной системы (собственная масса тали + масса номинального груза), кг;
- vmax — максимальная скорость передвижения тельфера, м/с.
Расчет динамического усилия на упор:
При деформации упругого буфера на величину рабочего хода sдемпф пиковое замедляющее усилие на балку составляет:
Fдин = E_k / (η · sдемпф)
где η — коэффициент полноты диаграммы сжатия буфера (η ≈ 0.5 для резины, η ≈ 0.65... 0.75 для высокомолекулярного полиуретана).
5.2. Требования к конструкции упоров:
- Зона контакта: Буферный демпфер должен контактировать непосредственно с рамой (щекой) ходовой каретки тельфера, а не с ходовыми катками, ребордами или открытыми зубчатыми венцами.
- Материал демпфера: Применяются буферы из морозостойкой резины марки 7-ИРП-1348 (рабочий диапазон от -40°C до +80°C) или литьевого полиуретана (твердость по Шору А 80... 90).
- Механический подстраховочный упор: Помимо резинового буфера, на торце балки устанавливается жесткий стальной срезной упор (пластина толщиной не менее 16–20 мм, приваренная с двух сторон сплошным швом к стенке и нижней полке).
6. Стрелочные переводы и поворотные круги
Для создания разветвленной монорельсовой сети с возможностью перехода тельфера с одной магистрали на другую используются специальные механизированные путевые стрелки и поворотные платформы.
Требования безопасности к стрелочным переводам:
- Автоматические защитные улавливатели (блокираторы): При разомкнутом положении стрелки на торцах подходящих рельсов автоматически выдвигаются механические стопоры, предотвращающие падение тельфера в открытый проем пути.
- Электрическая блокировка: Схема управления запрещает движение тельфера на стрелочный участок до тех пор, пока стрелка не зафиксируется в конечном положении концевым микровыключателем и электромеханическим ригельным замком.
- Точность сведения путей: Смещение стыкуемых рельсов стрелки и стационарного монорельса в рабочем положении не должно превышать 1.0 мм по вертикали и в плане.
7. Геодезический контроль, допуски и статические испытания
После завершения монтажа и затяжки всех узлов подвеса проводится комплексная проверка геометрии монорельсового пути и его нагрузочные испытания в соответствии с Правилами обеспечения промышленной безопасности Республики Казахстан.
Таблица 2. Нормативные допуски монтажа монорельсовых путей
| Контролируемый геометрический параметр | Допуск по нормам РК и ГОСТ | Метод измерения |
|---|---|---|
| Продольный уклон прямолинейного участка (i) | ≤ 0.002 (не более 2 мм на 1 м длины) | Оптический / лазерный нивелир |
| Отклонение оси пути от прямолинейности в плане | ≤ 5 мм на базе 10 м | Лазерный построитель плоскостей, струна |
| Смещение торцов балок в сварном стыке по высоте и ширине | ≤ 0.5 мм (после шлифовки) | Лекальная линейка, набор щупов |
| Зазор между торцами балок в температурном стыке | 3... 5 мм (при +20°C) | Калиброванный пластинчатый щуп |
| Угол закручивания балки вокруг продольной оси | ≤ 0.003 рад (≈ 0.17°) | Электронный инклинометр (угломер) |
| Боковой технологический зазор реборд каретки на полке | 3... 5 мм (суммарно с двух сторон) | Штангенциркуль, набор щупов |
7.1. Регламент нагрузочных испытаний монорельса
- Испытания на холостом ходу: Тельфер без груза прогоняется по всей длине трассы, включая радиусные повороты и стрелки, не менее 3 раз в прямом и обратном направлениях. Проверяется отсутствие шумов, заклиниваний колес, нагрева двигателей и перекосов.
- Статические испытания (1.25 × Qном):
- Контрольный груз массой 125% от номинальной грузоподъемности поднимается тельфером на высоту 100... 200 мм от пола в середине наибольшего пролета между подвесами.
- Выдержка под нагрузкой составляет 10 минут.
- Замеряется упругий прогиб балки fупр. Норма для монорельсовых путей — fупр ≤ L/400... L/500.
- После снятия груза остаточный прогиб должен отсутствовать (fост = 0). Осматриваются все узлы подвеса, сварные стыки и резьбовые соединения.
- Динамические испытания (1.10 × Qном):
- С грузом 110% от номинала производится не менее 3 полных рабочих циклов: подъем, опускание, остановка на весу, проезд по всей длине пути с повторными пусками и торможениями.
8. Профессиональный монтаж монорельсовых путей от ИП «Казмеханика»
Производственно-монтажное подразделение ИП «Казмеханика» выполняет полный комплекс инжиниринговых и монтажных услуг по обустройству подвесных грузоподъемных систем для предприятий на всей территории Республики Казахстан:
- Проектирование и расчет: Разработка проектов монорельсовых путей (линейных, кольцевых, разветвленных) с расчетом несущей способности строительных ферм цеха, подбором оптимального профиля двутавра (типы М, Б, Ш) и радиусов гибки.
- Собственное производство металлоконструкций: Изготовление радиусных сегментов монорельса на профилегибочных станках, производство шарнирных подвесов, траверс, струбцинных захватов и стрелочных переводов.
- Монтажные работы «под ключ»: Бригады аттестованных монтажников-высотников и сварщиков НАКС/НАЦЭКС, оснащенные специализированным такелажным и лазерным измерительным оборудованием.
- Пусконаладка и испытания: Подключение электропитания (троллейные шинопроводы, кабельные фестоны), настройка систем ОГП и концевых выключателей, проведение статических и динамических испытаний тарированными грузами с оформлением полного пакета исполнительной документации (паспорт пути, акты ПТО, геодезические протоколы).
Для получения технической консультации, расчета стоимости монорельсового пути или вызова инженера на замеры обращайтесь к специалистам ИП «Казмеханика».