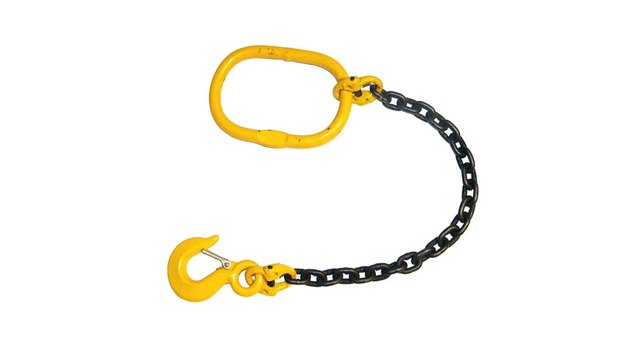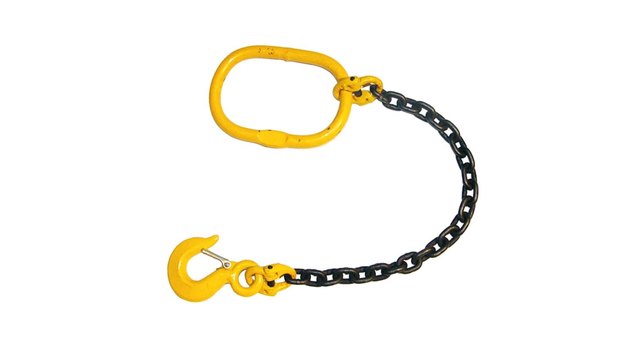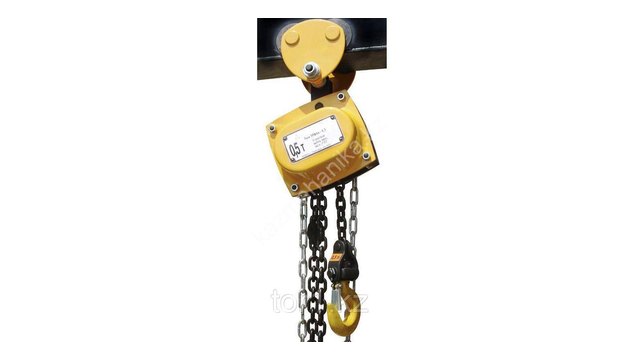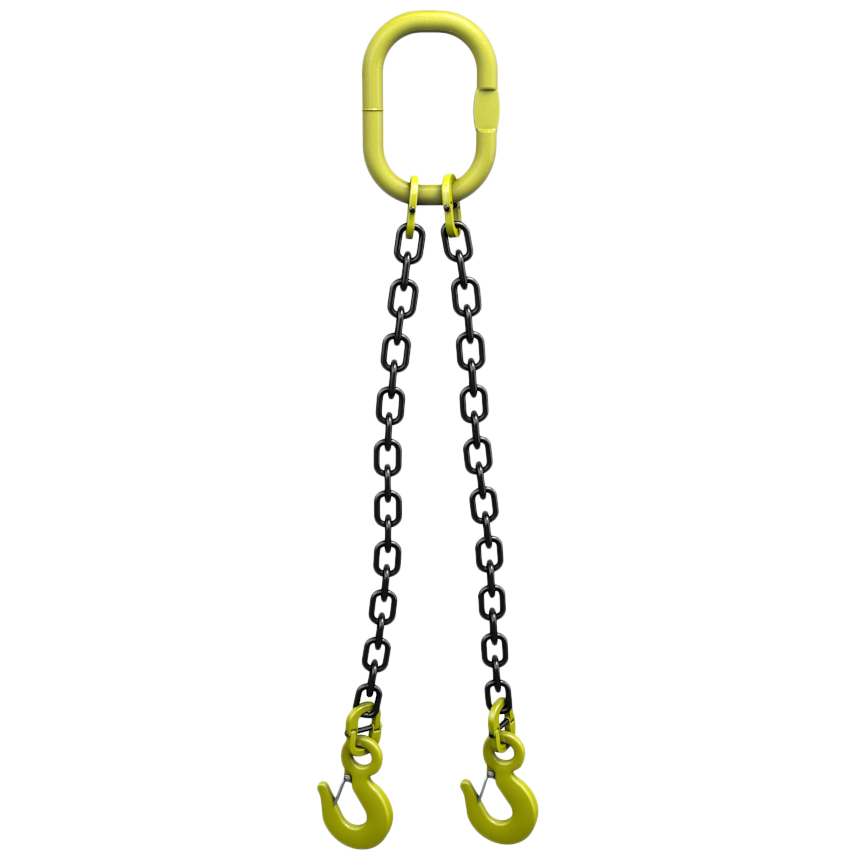
Грузовая круглозвенная цепь высокой прочности (классов Grade 80 и Grade 100) — критически ответственный силовой элемент цепных электрических и ручных талей, крановых лебедок и многоветвевых строп (1СЦ–4СЦ). В отличие от стального каната, где разрушение предваряется постепенным появлением видимых наружных обрывов проволок («ершей»), цепь из термообработанной легированной стали разрушается практически мгновенно при достижении критического износа или пластической вытяжки.
В условиях интенсивной эксплуатации на металлургических заводах, стройплощадках и крановых эстакадах звенья цепи подвергаются абразивному трению в зонах сочленения, контактному сдавливанию на приводных звездочках и циклическим перегрузкам. В данном руководстве приведены браковочные показатели круглозвенных цепей: для цепных стропов по Приложению 17 Правил № 359 (удлинение звена более 3%, уменьшение диаметра звена более 10%), для цепей талей по инструкции изготовителя (справочно ГОСТ EN 818-7), методика инструментального замера штангенциркулем и регламент списания.
1. Нормативная база и периодичность контроля
В Республике Казахстан браковка и контроль состояния грузовых цепей регламентируются следующими документами:
- Закон РК «О гражданской защите» № 188-V;
- Приказ Министра по инвестициям и развитию РК № 359 («Правила обеспечения промышленной безопасности при эксплуатации грузоподъемных механизмов»);
- ГОСТ EN 818-4 (Цепи короткозвенные для подъема грузов. Стропы цепные);
- ГОСТ EN 818-7 (Цепи короткозвенные калиброванные для талей);
- РД 10-33-93 (Стропы грузовые общего назначения. Требования к устройству и безопасной эксплуатации).
Периодичность осмотра и дефектовки:
- Ежесменный осмотр (перед началом работ): проводится стропальщиком или оператором крана/тали визуально на предмет видимых деформаций, узлов, скручивания и повреждения замков крюков.
- Периодический инструментальный осмотр (каждые 10 дней): проводится назначенным инженерно-техническим работником (ИТР), ответственным за исправное состояние СГЗП, с занесением результатов и замеров в «Журнал учета и осмотра строп и тары».
- Плановый осмотр цепных талей (каждые 1–3 месяца): с инструментальным замером шага цепи на звездочке и толщины звеньев.
2. 4 базовых критерия выбраковки грузовой цепи
Цепь признается негодной к эксплуатации и подлежит немедленной замене при обнаружении хотя бы одного из следующих дефектов:
| Критерий | Норма браковки |
|---|---|
| Вытяжка шага звена | Δt более 3 % для цепных стропов (Приложение 17 Правил № 359); для цепей талей по инструкции изготовителя |
| Удлинение мерного отрезка | по инструкции изготовителя цепи (Правилами № 359 не нормируется) |
| Износ прутка по диаметру | Уменьшение d m более 10 % в зоне сочленения |
| Трещины, сварка, нагрев | Любые трещины, следы дуги, нагрев выше +400 °C |
2.1. Удлинение (вытяжка) шага отдельного звена
Шаг звена (t) — внутренний рабочий размер звена цепи по продольной оси. Номинальный шаг калиброванной цепи обычно равен 3d (например, для прутка 8 мм шаг t = 24 мм):
- Для цепных строп (1СЦ–4СЦ): предельно допустимое увеличение шага звена составляет не более 3% (tфакт > 1.03 · tном).
- Для грузовых цепей электрических и ручных талей: предельно допустимое увеличение шага определяется инструкцией изготовителя цепи (Правилами № 359 не нормируется). Превышение этого порога приводит к набеганию звеньев на зубья звездочки (Pocket Wheel), заклиниванию цепи и расколу корпуса редуктора тали.
Физическая суть дефекта: Увеличение шага отдельного звена при отсутствии видимого износа свидетельствует о пластической деформации металла вследствие аварийного динамического перегруза. Сталь перешла предел текучести и потеряла запас вязкости.
2.2. Удлинение ветви цепи и мерного участка
- Увеличение общей длины ветви цепного стропа (L) сверх допуска, указанного в паспорте стропа (Правилами № 359 не нормируется).
- Увеличение длины контрольного участка из 11 звеньев (L11) сверх значения из инструкции изготовителя цепи для талей:
L_ / (11(факт)) > 1.02 imes (11 · tном)
2.3. Абразивный и механический износ прутка звена цепи
Износ происходит преимущественно во внутренних радиусах сочленения смежных звеньев из-за постоянного взаимного трения под нагрузкой.
Браковочным пределом является уменьшение среднего диаметра прутка более чем на 10% от номинала:
d_m = rac / (d_1 + d_2)2 ≤ 0.90 · dном
Где d1 и d2 — взаимно перпендикулярные замеры диаметра прутка в наиболее изношенном сечении.
2.4. Механические деформации, трещины и термические повреждения
- Трещины, надрывы, волосовины: наличие трещин любой протяженности и глубины влечет 100% немедленную браковку (выявляются визуально с лупой или капиллярной дефектоскопией).
- Искривление звеньев: изгиб прямолинейных участков звена более чем на 5° от оси.
- Следы воздействия электросварки: брызги металла, оплавления дугой, точечные прихватки. Ток сварочной дуги создает локальные зоны закалки с микротрещинами в легированной стали 20Mn2.
- Термическая деструкция: изменение цвета побежалости, свидетельствующее о нагреве цепи свыше +400°C (происходит низкий отпуск стали с необратимой потерей прочности).
Подобрать оборудование под вашу задачу
3. Сводная инженерная таблица браковочных параметров цепей Grade 80
| Калибр цепи (d imes t), мм | Номинальный arnothing (d), мм | Браковочный arnothing (dm ≤ 0.9d), мм | Номинальный шаг (t), мм | Браковочный шаг стропа (+3%), мм | Браковочный шаг тали (+2%), мм | Контрольная длина 11 звеньев (L11 брак), мм |
|---|---|---|---|---|---|---|
| 6 × 18 | 6.0 | ≤ 5.4 | 18.0 | > 18.5 | > 18.36 | > 202.0 |
| 7 × 21 | 7.0 | ≤ 6.3 | 21.0 | > 21.6 | > 21.42 | > 235.6 |
| 8 × 24 | 8.0 | ≤ 7.2 | 24.0 | > 24.7 | > 24.48 | > 269.3 |
| 10 × 30 | 10.0 | ≤ 9.0 | 30.0 | > 30.9 | > 30.60 | > 336.6 |
| 13 × 39 | 13.0 | ≤ 11.7 | 39.0 | > 40.1 | > 39.78 | > 437.6 |
| 16 × 48 | 16.0 | ≤ 14.4 | 48.0 | > 49.4 | > 48.96 | > 538.5 |
| 20 × 60 | 20.0 | ≤ 18.0 | 60.0 | > 61.8 | > 61.20 | > 673.2 |
| 22 × 66 | 22.0 | ≤ 19.8 | 66.0 | > 67.9 | > 67.32 | > 740.5 |
| 26 × 78 | 26.0 | ≤ 23.4 | 78.0 | > 80.3 | > 79.56 | > 875.1 |
| 32 × 96 | 32.0 | ≤ 28.8 | 96.0 | > 98.8 | > 97.92 | > 1077.1 |
4. Порядок инструментального контроля и утилизации
Методика замера шага и износа:
- Очистка цепи: звенья очищаются от грязи, абразива и старой закоксованной смазки металлической щеткой и ветошью с растворителем.
- Замер шага (t): внутренними губками штангенциркуля ШЦ-I с точностью 0.05 мм замеряется расстояние между внутренними поверхностями закруглений соседних звеньев.
- Замер диаметра прутка (d): наружными губками штангенциркуля производятся замеры в зоне наибольшей выработки.
Порядок утилизации забракованной цепи:
Забракованный цепной строп или грузовая цепь тали немедленно изымаются из эксплуатации. Во избежание повторного несанкционированного использования рабочими цепь разрезается отрезной машинкой (болгаркой) на куски длиной не более 30–50 см и сдается в металлолом с составлением «Акта на списание и утилизацию СГЗП».
5. Сертифицированные грузовые цепи и сервис от ИП «Казмеханика»
ИП «Казмеханика» поставляет калиброванные грузовые цепи для талей (EN 818-7) и высокопрочные круглозвенные цепи Grade 80 / Grade 100 для строп со складов в Алматы и Астане.
Преимущества поставок от ИП «Казмеханика»:
- Прямые поставки от заводов: высокопрочная сталь 20Mn2, класс прочности 8 и 10, коэффициент запаса прочности 4:1.
- Оригинальные соединительные элементы: соединительные звенья «бабочки» LL, крюки-укоротители, кованые крюки с самозапирающимся замком.
- Модульный ремонт цепных строп: оперативная замена поврежденных ветвей и звеньев с последующими статическими испытаниями нагрузкой 1.25 Qном на сертифицированном стенде.
- Полная документация: паспорта изделий, сертификаты ТР ТС 010/2011 и акты приемочных испытаний.
Контакты для консультаций и заказа:
- Телефон / WhatsApp: +7 (727) 310-00-00, +7 (701) 555-00-00
- Официальный сайт: telfery.kz
- Склады и филиалы: г. Алматы, пр. Райымбека; г. Астана, промзона. Доставка по всему Казахстану.