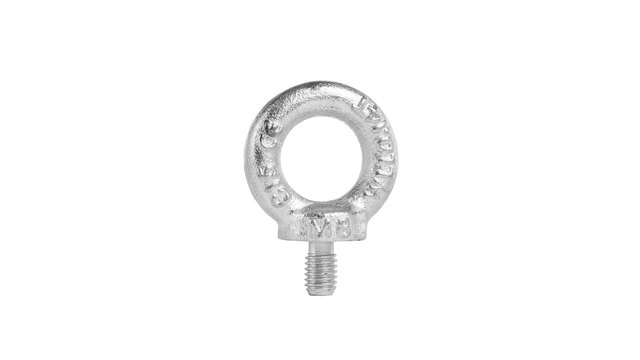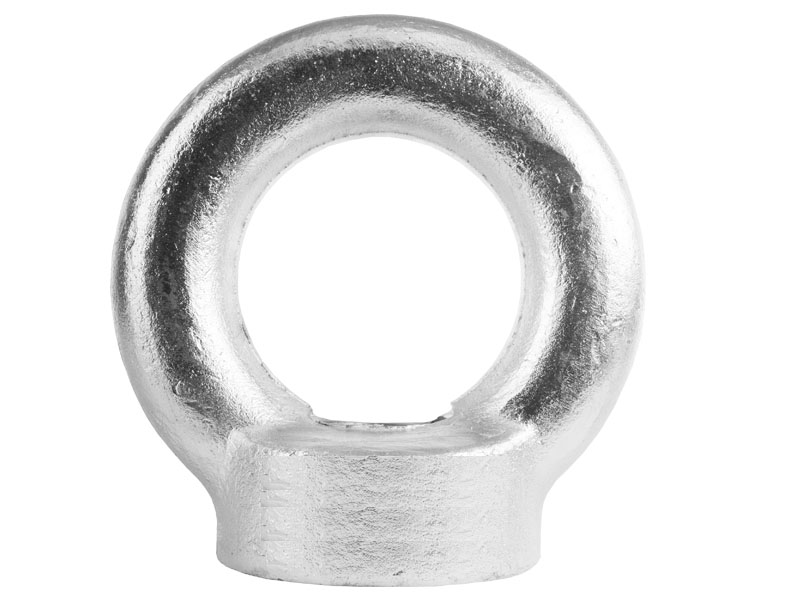
Рым-гайка — это специализированный такелажный грузозахватный элемент, представляющий собой монолитное кольцо (проушину), объединенное с массивным резьбовым основанием. В отличие от рым-болта, имеющего наружный резьбовой хвостовик, рым-гайка оснащается внутренней метрической резьбой. Ее накручивают на выступающие закладные шпильки, анкеры или сквозные болты станков, трансформаторов, редукторов, электродвигателей и тяжелых металлоконструкций.
Неправильный подбор резьбовой пары, использование сырых шпилек или строповка под недопустимым углом приводят к срезу витков резьбы и хрупкому излому кольца. Инженерная практика требует точного расчета допустимой рабочей нагрузки (WLL) с учетом угла натяжения стропа и строгого соблюдения регламента монтажа.
Конструктивные особенности и стандарты: DIN 582 и ГОСТ 4751
Производство грузоподъемных рым-гаек регламентируется международным стандартом DIN 582 (Harmonized EN ISO 3266) и межгосударственным стандартом ГОСТ 4751-73 (распространяется на рым-болты, но применяется по аналогии геометрии резьбовых колец).
1. Металлургическое исполнение и марки стали
Грузовые рым-гайки изготавливаются исключительно методом горячей объемной штамповки (ковки) с последующей нормализацией структуры металла. Литье для грузоподъемных рым-элементов запрещено: литейные раковины, поры и микрошлаковые включения вызывают внезапное хрупкое разрушение под действием динамических нагрузок.
- Углеродистая сталь C15E / сталь 20/25 (по DIN EN 10084 / ГОСТ 1050): базовая конструкционная сталь с низким содержанием углерода, обеспечивающая высокую вязкость и отсутствие склонности к хрупкому излому при отрицательных температурах.
- Антикоррозионная защита: электролитическое цинкование (толщина слоя 8–15 мкм) или термодиффузионное покрытие.
- Нержавеющая аустенитная сталь А2 (AISI 304) и А4 (AISI 316): для химических производств, пищевой промышленности и условий морского тумана. При аналогичном типоразмере нержавеющие рым-гайки имеют скорректированную грузоподъемность из-за иного предела текучести аустенита.
Что должно быть выбито на боковой грани проушины:
- Товарный знак или клеймо завода-изготовителя.
- Номинальный размер резьбы — например, М16, М24, М36.
- Обозначение марки стали.
- Знак соответствия стандарту, по которому изготовлена гайка.
Отсутствие маркировки — повод не ставить деталь в подъёмный узел: происхождение и класс прочности подтвердить нечем.
2. Опорный буртик
Основание рым-гайки снабжено плоской механически обработанной опорной поверхностью — буртиком диаметром d2. Задача буртика — обеспечить плотный поверхностный контакт с телом поднимаемого груза. При затяжке усилие распределяется по всей опорной плоскости, что предотвращает изгиб резьбового стержня в месте выхода из корпуса детали.
Требования к ответной резьбовой шпильке
Рым-гайка работает в составе резьбового соединения, где шпилька или болт испытывают комбинированные напряжения: растяжение, срез по виткам резьбы и изгиб (при углах строповки, отличных от 0°).
1. Класс прочности шпильки
Ответная резьбовая деталь должна иметь класс прочности не ниже 8.8 по ГОСТ ISO 898-1 (предел прочности на растяжение σB ≥ 800 МПа, предел текучести σT ≥ 640 МПа).
[!WARNING] Категорически запрещается накручивать грузовые рым-гайки на строительные резьбовые штанги (DIN 975 / DIN 976) низких классов прочности 4.8 или 5.8. «Сырая» сталь штанги 4.8 имеет предел текучести всего 320 МПа и срезается по виткам даже при половинной номинальной нагрузке.
Для особо ответственных технологических подъемов и работы при температурах ниже -20°C рекомендуется применять легированные термоулучшенные шпильки класса 10.9 (стали 40Х, 30ХГСА, 42CrMo4).
2. Длина зацепления резьбы
Для реализации полной паспортной несущей способности рым-гайки резьбовой конец шпильки обязан проходить сквозь всю высоту внутренней резьбы рым-гайки (h).
| Материал корпусной детали | Минимальная глубина закручивания |
|---|---|
| Конструкционная сталь (St 37, 09Г2С) | 1,0 диаметра резьбы |
| Чугун серый и ковкий (СЧ20, ВЧ40) | 1,25–1,5 диаметра резьбы |
| Алюминиевые и магниевые сплавы | 2,0 диаметра резьбы |
Недокручивание шпильки даже на 2–3 витка концентрирует разрушающие напряжения на первых входных витках, вызывая пластический сдвиг резьбы.
Подобрать оборудование под вашу задачу
Векторы нагрузок и дерейтинг рым-гаек при строповке под углом
Паспортная грузоподъемность рым-гайки по стандарту DIN 582 указывается для строго вертикального осевого натяжения (0°). При многоветвевой строповке стропы расходятся под углом к вертикали, создавая боковое усилие.
Коэффициенты снижения грузоподъемности (дерейтинг):
- Осевой подъем (0° к вертикали):
WLL = 100% от паспортного значения. Нагрузка передается чисто осевым растяжением резьбовой шейки.
- Подъем под углом до 45° в плоскости кольца:
WLL = 70% (0.7 × WLLном). Вектор силы направлен по диагонали, но находится строго в плоскости проушины.
- Подъем под углом до 45° перпендикулярно плоскости кольца (боковой изгиб):
WLL = 30% (0.3 × WLLном). Возникает критический изгибающий момент у основания шейки.
- Угол строповки > 45° к вертикали (угол между ветвями стропа > 90°):
СТРОГО ЗАПРЕЩЕН. Рым-гайки жесткой конструкции DIN 582 не рассчитаны на горизонтальные составляющие сил при углах свыше 45°. Происходит мгновенный излом основания шейки.
Пример расчёта на две рым-гайки:
- две рым-гайки М20 с грузоподъёмностью 1200 кг каждая при осевой тяге;
- строп двухветвевой, угол ветви к вертикали 45°;
- плоскости колец развёрнуты по направлению ветвей.
При угле 45° кольцо нагружено не по оси, поэтому от паспортной грузоподъёмности каждой гайки остаётся доля, указанная в её таблице для этого угла. Допустимая масса груза считается по этой уменьшенной величине, умноженной на число точек, и всегда по слабейшей из них.
Сводная инженерная таблица типоразмеров и нагрузок рым-гаек DIN 582
В таблице приведены геометрические параметры по DIN 582 и допустимые рабочие нагрузки (WLL) для сталей класса C15E с коэффициентом запаса прочности k = 6:1.
| Резьба (d) | Шаг резьбы, мм | Наружный ∅ буртика (d2), мм | Внутренний ∅ кольца (d3), мм | Толщина прутка (d4), мм | Полная высота (h), мм | WLL 0° (вертикаль), кг | WLL 45° (в плоскости), кг | WLL 45° (поперек кольца), кг | Вес 1 шт., кг |
|---|---|---|---|---|---|---|---|---|---|
| М8 | 1.25 | 20 | 20 | 8 | 36 | 140 | 100 | 40 | 0.05 |
| М10 | 1.50 | 25 | 25 | 10 | 45 | 230 | 170 | 70 | 0.09 |
| М12 | 1.75 | 30 | 30 | 12 | 53 | 340 | 240 | 100 | 0.16 |
| М16 | 2.00 | 35 | 35 | 14 | 62 | 700 | 500 | 210 | 0.24 |
| М20 | 2.50 | 40 | 40 | 16 | 71 | 1200 | 860 | 360 | 0.36 |
| М24 | 3.00 | 50 | 50 | 20 | 90 | 1800 | 1290 | 540 | 0.70 |
| М30 | 3.50 | 65 | 60 | 24 | 109 | 3200 | 2300 | 960 | 1.32 |
| М36 | 4.00 | 75 | 70 | 28 | 128 | 4600 | 3300 | 1380 | 2.08 |
| М42 | 4.50 | 85 | 80 | 32 | 147 | 6300 | 4500 | 1890 | 3.11 |
| М48 | 5.00 | 100 | 90 | 38 | 168 | 8600 | 6100 | 2580 | 5.03 |
| М56 | 5.50 | 110 | 100 | 42 | 187 | 11500 | 8200 | 3450 | 6.69 |
| М64 | 6.00 | 120 | 110 | 48 | 208 | 16000 | 11000 | 4800 | 9.30 |
Технологические правила монтажа рым-гаек
Нарушение правил механического монтажа сводит на нет расчетную прочность крепежа. При установке рым-гаек на технологическое оборудование соблюдают следующий регламент:
1. Подготовка сопрягаемой плоскости
Поверхность детали под буртиком рым-гайки должна быть механически обработана (перпендикулярность оси шпильки не менее 90° ± 1°). Наличие окалины, краски толщиной свыше 100 мкм, заусенцев и грязи в зоне контакта недопустимо.
2. Плотная посадка без зазоров
Рым-гайка должна накручиваться по резьбе свободно вручную и затягиваться до полного плотного контакта опорного буртика с корпусом детали.
- Не допускается наличие зазора между буртиком и посадочной поверхностью. Если остается даже зазор в 1 мм, шпилька начинает работать на чистый изгиб, срезаясь при нагрузке в 4–5 раз ниже нормы.
- Запрещается подкладывать под буртик пружинные шайбы (гроверы), стандартные кузовные шайбы увеличенного диаметра или пакеты пластин. При необходимости регулировки плоскости кольца допускается применять только специальные цельные калиброванные прецизионные шайбы толщиной не менее половины шага резьбы.
3. Юстировка плоскости колец при многоветвевой строповке
При подъеме груза двух- или четырехветвевыми стропами плоскости колец всех установленных рым-гаек должны лежать строго в одной плоскости с ветвями стропа (направление натяжения стропа должно совпадать с плоскостью кольца).
Если при затяжке до упора кольцо встает перпендикулярно направлению стропа:
- Запрещается ослаблять (откручивать) рым-гайку назад для выравнивания кольца. Открученная гайка теряет контакт буртиком.
- Решение: подбор толщины шлифованной регулировочной шайбы под буртик либо переход на поворотные рым-петли (Swivel Eyebolt / Eye Nut Grade 80).
Типичные ошибки и критерии браковки рым-гаек
В ходе периодического технического осмотра такелажа по требованиям промышленной безопасности Республики Казахстан рым-гайки подвергаются визуально-измерительному контролю.
Когда рым-гайку снимают сразу:
- Трещины и надрывы — любые, на кольце, шейке или буртике.
- Износ проушины — выработка прутка в месте контакта с крюком свыше 10% от исходного диаметра.
- Деформация кольца — овальность, разгиб, следы выправления.
- Повреждение резьбы — смятые или сорванные витки, следы натяга.
- Нечитаемая маркировка — размер и класс подтвердить нечем.
[!CAUTION] Категорически запрещается приваривать рым-гайки к металлоконструкциям. Сталь C15E после электродуговой сварки без специализированной термообработки подвергается закалке в околошовной зоне, что приводит к охрупчиванию металла и внезапному отрыву кольца при подъеме. Для приварки используют специальные приварные такелажные петли из свариваемых сталей (Grade 80 / 20Mn4).
Жесткие рым-гайки DIN 582 vs поворотные рым-петли Grade 80 / 100
При сложных схемах строповки и кантовании оборудования жесткие рым-гайки DIN 582 уступают современным шарнирным элементам.
| Параметр | Рым-гайка DIN 582 | Поворотная рым-петля Grade 80 |
|---|---|---|
| Степени свободы | жёсткая фиксация, ноль степеней | вращение на 360° вокруг оси и наклон на 180° |
| Падение WLL под углом 45° | до 30–70 % от номинала | 100 % WLL под любым углом |
| Кантование груза | запрещено | разрешено |
| Класс стали | углеродистая C15E | легированная G80 или G100 |
| Монтаж | требует юстировки шайбой | самоориентируется |
Для стационарных прямых вертикальных подъемов (электродвигатели, крышки насосов) рым-гайка DIN 582 остается надежным и экономичным решением. Для пространственной кантовки пресс-форм и габаритных узлов применяют поворотные рым-петли.
Поставки такелажа и грузозахватных систем от ИП «Казмеханика»
ИП «Казмеханика» поставляет сертифицированную грузоподъемную оснастку, крепежные и такелажные элементы для промышленных предприятий, горно-обогатительных комбинатов и строительных площадок Республики Казахстан.
Что есть у ИП «Казмеханика» по этой теме:
- рым-гайки DIN 582 и рым-болты DIN 580, оцинкованные и нержавеющие;
- высокопрочные резьбовые шпильки классов 8.8 и 10.9;
- поворотные грузоподъёмные рым-петли Grade 80 и Grade 100;
- цепные, канатные и текстильные стропы под собранный узел.
Все поставляемые изделия сопровождаются паспортами качества, протоколами заводских испытаний и сертификатами соответствия требованиям технического регламента Таможенного союза ТР ТС 010/2011 «О безопасности машин и оборудования». Инженерная служба компании выполняет технический расчет схем строповки и подбор грузозахватной оснастки под нестандартные габариты грузов.