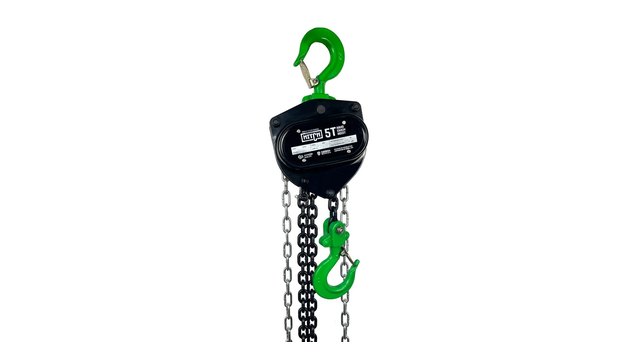
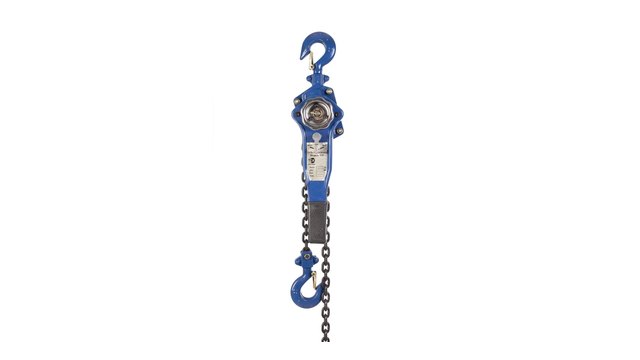
Ручные цепные и рычажные тали (ТРШ, ТРР) — базовое решение для участков с эпизодическими грузоподъемными операциями: монтаж насоса раз в месяц, аварийный демонтаж редуктора или обслуживание задвижки. Однако по мере роста объемов производства или грузооборота склада мускульный привод превращается в главное узкое место технологической цепочки.
Когда за смену приходится поднимать десятки заготовок, а масса груза превышает 1 тонну, ручной подъем приводит к прямым потерям: станки простаивают в ожидании загрузки, персонал накапливает усталость к середине дня, возрастает риск травматизма и брака при позиционировании деталей.
1–3 подъёма в неделю
высота до 3 метров
вес до 500–1000 кг
такт не задан"] U --> B["Регулярные операции
более 8–10 циклов в смену
высота свыше 4 метров
масса свыше 1000 кг
жёсткий производственный такт"] A --> AR["РУЧНАЯ ТАЛЬ
минимум вложений, полная автономность"] B --> BR["ЭЛЕКТРОТЕЛЬФЕР
межоперационный простой падает,
окупаемость 3–4 месяца"] style U fill:#1a5276,color:#fff,stroke:#154360 style AR fill:#d6eaf8,color:#2c3e50,stroke:#1a5276 style BR fill:#1a7a4a,color:#fff,stroke:#145a34
Граница экономической и технологической целесообразности
Мускульная сила человека ограничена физиологическими нормами: длительное тяговое усилие одного рабочего без риска травм составляет не более 15... 20 кгс (кратковременно — до 30 кгс). Чтобы поднять груз массой 1000... 2000 кг ручной шестеренной талью, инженерам приходится применять редукторы с высоким передаточным числом (i = 25... 45).
Тали и тельферы
Весь раздел →
Таль электрическая г/п 3,2 т Н — 9 м, тип 13Т10526

Таль электрическая REM PA 600/1200 кг 20/10 м

Таль электрическая REM PA 600/1200 кг 12/6 м
Это порождает прямое кинематическое противоречие: выигрывая в силе, производство катастрофически проигрывает в скорости и времени.
Кинематика ручной тали. Чтобы поднять 1000 кг на один метр, стропальщик протягивает 25–40 метров тяговой цепи. При скорости протяжки около 0,8 м/с груз идёт вверх со скоростью 0,25–0,4 м/мин.
Кинематика электротельфера. Двигатель мощностью 1,5–4,5 кВт поднимает тот же груз со скоростью 8 м/мин — в 20–30 раз быстрее.
Сравнительный баланс мускульного и электрического привода
| Критерий оценки | Ручная шестеренная таль (ТРШ) | Электрический тельфер (канатный / цепной) |
|---|---|---|
| Средняя скорость подъема | 0.2 – 0.4 м/мин | 8.0 м/мин (базовая) / 12.0 м/мин (скоростная) |
| Микроскорость позиционирования | Нестабильная (рывковая тяга цепи) | 0.8 – 1.2 м/мин (двухскоростной двигатель) |
| Затраты человеко-часов на цикл | 100% (постоянное присутствие стропальщика) | 10–15% (нажатие кнопки на пульте / радиоуправлении) |
| Максимальная суточная цикличность | 5–10 подъемов без деградации темпа | 100–300+ подъемов (режимы работы FEM 2m / 3m) |
| Физическая нагрузка на оператора | Высокая (статическое напряжение плеч и спины) | Нулевая (дистанционное управление) |
| Зависимость от электроинфраструктуры | Полная автономность | Требует кабельный токоподвод (380 В / 220 В) |
6 явных технических сигналов к замене ручной тали на тельфер
Инженеры ИП «Казмеханика» выделили шесть критических признаков, при появлении которых эксплуатация ручного подъемника становится экономически убыточной и небезопасной.
Тали и тельферы
Весь раздел →
Таль электрическая REM PA 400/800 кг 20/10 м

Таль электрическая REM PA 400/800 кг 12/6 м

Таль электрическая REM PA 300/600 кг 20/10 м
более 8–10 подъёмов в смену"] S --> S2["2. Высота подъёма
более 4–6 метров"] S --> S3["3. Масса груза
более 1,5–2,0 тонны"] S --> S4["4. Точность посадки
установка на станки и матрицы"] S --> S5["5. Утомляемость
выработка падает к вечеру"] S --> S6["6. Дистанция хода
более 10 м по монорельсу"] style S fill:#1a5276,color:#fff,stroke:#154360
1. Рост суточной цикличности: свыше 8–10 подъемов за смену
Когда подъемный механизм задействован чаще одного раза в час, совокупные потери времени стропальщика и оператора оборудования превышают 1.5–2 часа за смену. Если цех переходит на серийный выпуск или склад увеличивает оборачиваемость, ручная таль блокирует следующий производственный этап.
2. Высота подъема свыше 4–6 метров
При высоте подъема H = 6 м и передаточном отношении редуктора i = 30 стропальщику требуется вручную перебрать 180 метров тяговой круглозвенной цепи.
- Время одной операции подъема растягивается до 15–18 минут.
- Висящая тяжелая ветвь свободной тяговой цепи раскачивается, путается и создает риск заклинивания в направляющих блоках.
- Промышленный тельфер преодолевает 6 метров за 45 секунд.
3. Масса грузов свыше 1.5–2.0 тонн
При подъеме грузов массой 2–3 тонны фактическое усилие на тяговой цепи даже с исправным и смазанным редуктором доходит до 35... 45 кгс.
- Один стропальщик не способен развить такое усилие в течение непрерывного цикла без нарушений норм охраны труда.
- На операцию приходится привлекать второго рабочего, удваивая затраты фонда оплаты труда на простую погрузочную операцию.
4. Необходимость точной или безударной установки деталей
При загрузке тяжелых заготовок в патрон токарного станка, установке штампов на пресс или позиционировании литейных форм ручной привод опасен. Рабочий тянет цепь звеньями с неизбежной цикличностью приложения силы, из-за чего груз движется мелкими рывками.
Тали и тельферы
Весь раздел →
Таль электрическая стационарная H-SD1 г/п 3,2тн, в/п 6м

Таль электрическая канатная SH 32 H 9 УСВ 3,2т 9м Euro-lift

Таль электрическая канатная SH160 H 9 УСВ 16,0т 9м Euro-lift
- Удар заготовки массой 800 кг о призму станины или центровочный конус приводит к повреждению направляющих и поломке шпиндельного узла.
- Двухскоростной электротельфер с микроскоростью 0.8 м/мин или частотным преобразователем опускает деталь с точностью до десятых долей миллиметра без динамических ударов.
5. Усталость персонала и падение производительности к концу смены
Медицинская статистика производственного травматизма показывает: до 75% ошибок стропальщиков (неправильная зацепка, перекос стропов, защемление пальцев) происходят в последние 2.5 часа рабочей смены. Непрерывная физическая работа с поднятыми вверх руками приводит к перенапряжению плечевого пояса и деконцентрации внимания. Замена ручной тяги на кнопочный пульт или радиоуправление полностью исключает фактор мышечного истощения.
6. Перемещение груза по монорельсу на дистанцию свыше 10 метров
Если груз требуется поднять и перевезти по цеху к участку промывки или консервации, ручная каретка (кошка) с холостым или цепным приводом требует колоссальных трудозатрат:
- Скорость движения холостой тележки при толкании груза вручную — не более 3... 5 м/мин.
- Возникает опасное раскачивание груза на подвесе («маятник»).
- Электрическая тележка тельфера перемещает груз со стабильной скоростью 20 м/мин при полном контроле траектории с безопасного расстояния.
Подобрать оборудование под вашу задачу
Экономический расчет окупаемости (Кейс: механический цех в Шымкенте)
Для оценки экономической эффективности электрификации подъемных работ рассмотрим реальный производственный участок токарно-фрезерной обработки корпусных деталей (г. Шымкент).
Исходные данные участка:
Тали и тельферы
Весь раздел →
Таль электрическая канатная SH160 H12 УСВ 16,0т 12м Euro-lift

Таль электрическая г/п 3,2 т Н — 36 м, тип 13Т10576

Таль электрическая г/п 3,2 т Н — 30 м, тип 13Т10566
- станков — 4 единицы (ДИП-300);
- масса заготовки — 950–1100 кг;
- загрузок и выгрузок — 20 циклов за смену;
- высота подъёма — 3,5 м;
- длина монорельса — 14 м;
- часовая ставка токаря-стропальщика — 2200 ₸.
1. Хронометраж технологического цикла загрузки заготовки
| Операция цикла | Ручная таль ТРШ 2,0 т | Электрический тельфер 2,0 т |
|---|---|---|
| Зацепка и подъём на 3,5 м | 5,5 мин (ручная тяга цепи) | 0,45 мин — 27 с (8 м/мин) |
| Перемещение по балке на 14 м | 2,5 мин (прокатка вручную) | 0,70 мин — 42 с (ход 20 м/мин) |
| Посадка в люнет или патрон | 3,0 мин, с рывками | 0,85 мин — 51 с на микроскорости 0,8 м/мин |
| Итого на одну деталь | 11,0 минут | 2,0 минуты |
Экономия времени на каждом технологическом цикле составляет: Δ t = 11.0 - 2.0 = 9.0 минут на 1 заготовку
2. Высвобождение фонда рабочего времени
При 20 циклах в смену ежедневная экономия рабочего времени операторов станков: Tсут = 20 циклов × 9 мин = 180 минут = 3.0 часа в смену
За рабочий месяц (22 смены): Tмес = 3.0 ч × 22 дня = 66 человеко-часов на одном монорельсе
Поскольку в зоне обслуживания монорельса работают два оператора (стропальщик и токарь, принимающий деталь), суммарное высвобождение оплачиваемого рабочего времени составляет 132 человеко-часа в месяц.
Тали и тельферы
Весь раздел →
Таль электрическая г/п 3,2 т Н — 24 м, тип 13Т10556

Таль электрическая г/п 3,2 т Н — 18 м, тип 13Т10546

Таль механическая СИБИН 43085-3_z01 таль цепная шестеренная 3т/3м
3. Расчет капитальных затрат (CAPEX) и срока окупаемости (ROI)
| Статья расходов на модернизацию | Сумма в тенге (₸) |
|---|---|
| Канатный электротельфер г/п 2.0 т, H=6 м, с микроподъемом (Болгария / серия Т) | 1 180 000 ₸ |
| Комплект кабельного токоподвода Festoon на С-профиле (длина трассы 16 м) | 145 000 ₸ |
| Система промышленного радиоуправления (пульт + приемный блок) | 85 000 ₸ |
| Монтаж тельфера на существующую балку, электроподключение и пусконаладка | 210 000 ₸ |
| ИТОГО капитальные инвестиции (CAPEX) | 1 620 000 ₸ |
Прямой финансовый эффект:
- Экономия на непроизводительном ФОТ:
132 ч × 2 200 ₸/час = 290 400 ₸ в месяц
- Дополнительная маржинальная прибыль от выпуска дополнительных 35 готовых деталей в месяц за счет устранения простоев станков:
35 дет. × 6 500 ₸ (маржинальный доход) = 227 500 ₸ в месяц
- Совокупный ежемесячный экономический эффект:
Эмес = 290 400 + 227 500 = 517 900 ₸/месяц
Срок окупаемости проекта:
ROI = (1 620 000 ₸ / 517 900 ₸/мес) ≈ 3.1 месяца
Тали и тельферы
Весь раздел →Таль механическая ЗУБР «ТШ-2-6» 43082-2 цепная шестеренная профессионал 2т / 6м
Таль механическая ЗУБР «ТШ-2-12» 43083-2 цепная шестеренная профессионал 2т / 12м
Таль механическая ЗУБР «ТШ-1-6» 43082-1 цепная шестеренная профессионал 1т / 6м
Вложение в 1,62 млн тенге возвращается предприятию за 95 календарных дней. С четвёртого месяца участок приносит больше 500 тыс. тенге дополнительной прибыли ежемесячно.
Пошаговый план модернизации без остановки основного производства
Замена ручной тали на электрический тельфер может быть выполнена за один межбазовый или выходной день силами монтажной бригады, если подготовительные этапы проведены заранее.
несущая способность двутавра
и стрела прогиба"] E2["ЭТАП 2: ТОКОПОДВОД
монтаж C-профиля фестонной гирлянды
параллельно оси балки"] E3["ЭТАП 3: НАВЕСКА И ИСПЫТАНИЯ
установка тельфера, юстировка каретки,
статические испытания с перегрузом 25%"] E1 --> E3 E2 --> E3 style E1 fill:#1a5276,color:#fff,stroke:#154360 style E2 fill:#1a5276,color:#fff,stroke:#154360 style E3 fill:#1a7a4a,color:#fff,stroke:#145a34
Этап 1. Аудит и расчет несущей балки
Ручные тали создают статическую нагрузку. Электротельфер при пуске и торможении создает дополнительную динамическую составляющую:
- Проверка профиля балки: для кареток тельферов грузоподъемностью 1... 2 т применяются специальные подвесные двутавры по ГОСТ 19425-74 (профили 24М, 30М, 36М, 45М с уклоном внутренних граней полок не более 12%) или стандартные двутавры по ГОСТ 8239-89 с параллельными гранями.
- Прочность полок: замеряется износ нижних полок двутавра в месте предыдущей работы ручной кошки (допустимый износ толщины полки — не более 10%).
- Стрела прогиба: под номинальной нагрузкой прогиб балки f не должен превышать норматива 1/500 от длины пролета L (f ≤ L/500).
Этап 2. Подвод электропитания к монорельсу
Для подвижных электроталей инженеры ИП «Казмеханика» рекомендуют два типа токоподвода:
- Фестонная кабельная подвеска на C-образном профиле (оптимально для цехов):
- Вдоль монорельса монтируется легкий оцинкованный направляющий профиль.
- Плоский гибкий кабель перемещается на каретках с подшипниками закрытого типа.
- Исключено провисание и перетирание кабеля о металлоконструкции.
- Тросовый подвес (бюджетное решение):
- Натягивается стальной трос ∅ 6... 8 мм с талрепом.
- Кабельные кольца или ролики перемещают гибкий круглый кабель марки КГ или КГ-ХЛ.
- Применяется на трассах длиной до 15–20 метров.
Этап 3. Монтаж, регулировка каретки и испытания
- Регулировка зазора колес каретки: с помощью регулировочных шайб на пальцах тележки выставляется зазор между ребордой ходового колеса и кромкой полки двутавра. Нормативный зазор — 2... 4 мм с каждой стороны.
- Подключение шкафа управления: заводка фаз, проверка правильности чередования фаз (срабатывание концевого выключателя подъема при правильном направлении вращения барабана).
- Статические испытания: подъем контрольного груза массой 1.25 Qном (+25% к номиналу) на высоту 100... 200 мм с выдержкой 10 минут. Проверяется отсутствие сползания тормоза и остаточных деформаций балки.
- Динамические испытания: подъем и перемещение груза массой 1.1 Qном (+10%) с повторными пусками и остановками для проверки теплового режима двигателя и тормозных колодок.
Рекомендации по выбору оборудования от ИП «Казмеханика»
При переходе с ручной тали важно правильно выбрать конструктивный тип электрического привода:
строго вертикальный подъём
механосборочные цеха
нет набегания каната"] K --> K1["скорость 8–12 м/мин
канатоёмкость до 36 м
металлобазы, непрерывные смены
ПВ 40%, ремонтопригодность"] style V fill:#1a5276,color:#fff,stroke:#154360 style C fill:#1a5276,color:#fff,stroke:#154360 style K fill:#1a7a4a,color:#fff,stroke:#145a34
1. Промышленные цепные электротали (г/п 0.5 – 5.0 т)
- Преимущества: минимальная строительная высота, отсутствие барабана (цепь уходит в пластиковый или тканевый сборник), исключено смещение крюка по горизонтали при подъеме.
- Где применять: токарные и фрезерные участки, автомастерские, участки сборки электроники и гидроаппаратуры.
2. Канатные электротельферы болгарского типа (серия Т, г/п 1.0 – 16.0 т)
- Преимущества: проверенная десятилетиями отказоустойчивость, чугунный канатоукладчик, встроенный конусный тормоз на роторе электродвигателя подъема, возможность работы в тяжелых режимах (ПВ 40–60%).
- Где применять: металлургические склады, открытые эстакады, литейные цеха, тяжелое машиностроение.
Сводная памятка инженера
- Ручная таль оправдана только при числе циклов меньше пяти в смену и высоте подъёма до 3 метров.
- При регулярной работе электротельфер сокращает длительность цикла в 5–8 раз.
- Экономия фонда оплаты труда и рост выпуска окупают тельфер за 3–4 месяца.
- Радиоуправление снимает привязку стропальщика к кабельному пульту и повышает безопасность работы.
- Модернизация не требует перестройки здания: тельфер вешают на существующую проверенную балку за один рабочий день.
Поставки подъемного оборудования и комплектующих в Казахстане
ИП «Казмеханика» — специализированный поставщик подъемно-транспортного оборудования на промышленные объекты Республики Казахстан:
- Оборудование в наличии: канатные и цепные электротельферы, монорельсовые тележки, ручные тали ТРШ/ТРР, системы радиоуправления (Telecrane и аналоги) на складах в Алматы и Астане.
- Кабельные трассы и автоматика: поставка комплектных систем C-профилей Festoon, плоского кранового кабеля, концевых выключателей и шкафов плавного пуска.
- Документация: полное соответствие ТР ТС 010/2011 «О безопасности машин и оборудования», заводские паспорта и инструкции по безопасной эксплуатации.
- Инженерный расчет: помощь в подборе грузоподъемности, канатоемкости и группы классификации по режимам FEM/ISO под ваш технологический процесс.
Для подбора электротельфера и расчета проекта модернизации монорельса отправьте техническое задание через официальный каталог telfery.kz.