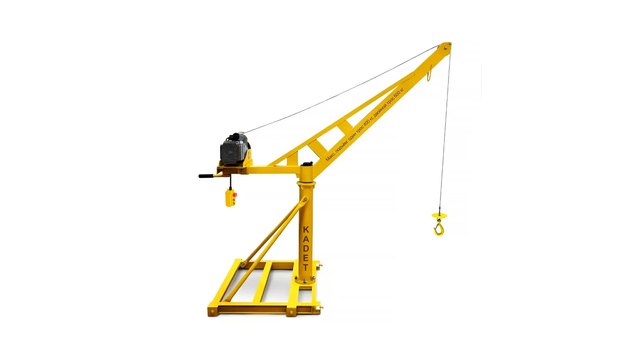
В современной металлообработке и машиностроении общая эффективность производства определяется не только паспортной скоростью резания станков, но и коэффициентом использования дорогостоящего оборудования (OEE — Overall Equipment Effectiveness). Типичная ситуация на машиностроительных предприятиях Казахстана: современный токарный или 5-осевой фрезерный обрабатывающий центр с ЧПУ стоимостью 50–120 млн тенге простаивает со шпинделем на нулевых оборотах, пока оператор ожидает очереди к цеховому мостовому крану.
Децентрализация внутрицеховой логистики с помощью локальных поворотных консольных кранов (Jib Cranes) грузоподъемностью от 250 до 1000 кг ликвидирует этот барьер. Оснащение каждого станочного или сборочного поста персональным грузоподъемным механизмом превращает рабочее место в автономную ячейку с быстрой загрузкой заготовок и безопасной сменой оснастки.
1. Производственная проблема «очереди за мостовым краном»
Общецеховой мостовой кран проектируется для перемещения крупногабаритных заготовок, слитков, тяжелых металлоконструкций или обслуживания технологических линий пролета. Когда этот же кран привлекается для локальных манипуляций — установки 120-килограммового кругляка в патрон токарного станка или позиционирования тисков массой 70 кг, — в цехе возникает логистический коллапс.
занят перемещением рамы — 25 минут"] --> O["Очередь запросов"] O --> A["Станок ЧПУ № 1:
заготовка 150 кг, простой 20 минут"] O --> B["Станок ЧПУ № 2:
смена оснастки 80 кг, простой 15 минут"] O --> C["Пост сварки:
кантовка узла 220 кг, простой 30 минут"] O --> D["Участок ОТК:
деталь 110 кг, простой 10 минут"]
Структура потерь машинного времени
При отсутствии локального грузоподъемного оборудования цикл загрузки детали весом 80–300 кг включает непродуктивные фазы:
- Подача заявки и ожидание крановщика: 10–25 минут.
- Ожидание освобождения стропальщика: 5–10 минут (если по регламенту оператор не имеет права самостоятельной строповки на мостовом кране).
- Холостой пробег моста через весь пролет: 2–4 минуты.
- Установка заготовки на малых скоростях: 3–5 минут.
- Суммарный простой станка на одну деталь: 20–44 минуты.
Если станок обрабатывает 6–10 деталей за 8-часовую смену, суммарные прямые потери рабочего времени достигают 2–3 часов в смену на каждую единицу оборудования.
2. Концепция локального рабочего крана (Jib Crane)
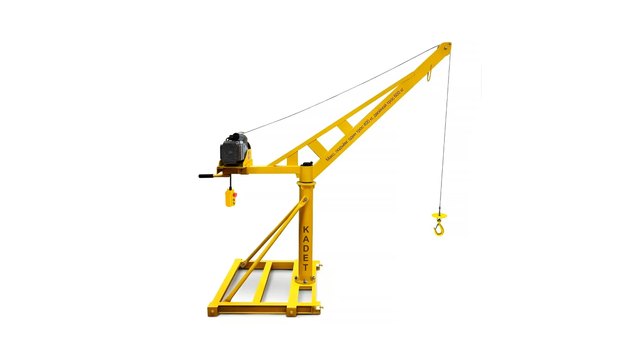
Концепция Jib Crane строится на принципе полной автономности рабочего поста. Прямо над зоной резания, загрузочным окном станка и накопительным паллетом монтируется индивидуальный поворотный консольный кран с легкой стрелой и быстроходным тельфером.
Сравнение хронометража операций: мостовой кран vs Jib Crane
| Этап технологического цикла | Общецеховой мостовой кран | Индивидуальный Jib Crane | Разница во времени |
|---|---|---|---|
| Вызов подъемного средства | 8–18 мин (ожидание освобождения) | 0 мин (кран всегда над станком) | -100% |
| Строповка заготовки | 3–6 мин (текстильные/цепные стропы) | 0.2–0.5 мин (магнит/вакуумный захват) | -85% |
| Подъем и наведение в зону резания | 3–5 мин (с учетом раскачки канатов) | 0.5–1 мин (жесткое позиционирование) | -80% |
| Базирование в патроне / приспособлении | 2–4 мин (грубая посадка) | 0.5–1 мин (плавный микроподъем) | -75% |
| Снятие захвата и отвод стрелы | 2–3 мин | 0.3 мин (поворот стрелы рукой) | -88% |
| ИТОГО время смены заготовки: | 18–36 минут | 1.5–3.3 минуты | Сокращение в 10 раз |
Подобрать оборудование под вашу задачу
3. Конструктивное исполнение поворотных консольных кранов
В зависимости от компоновки производственного помещения и схемы расстановки оборудования ИП «Казмеханика» поставляет консольные краны трех основных типов:
1. На свободностоящей опорной колонне (Floor-Mounted Jib Crane)
- Конструкция: трубчатая стальная колонна с опорным фланцем крепится к фундаменту или усиленной силовой плите пола химическими анкерами высокой прочности.
- Угол поворота стрелы: от 270° (с механическими упорами) до 360° (полноповоротный с кольцевым токосъемником).
- Грузоподъемность (Q): 125... 2000 кг.
- Вылет стрелы (R): 2.0... 7.0 м.
- Преимущество: полная независимость от несущих строительных конструкций здания. Может монтироваться в центре пролета.
2. Настенный консольный кран (Wall-Mounted Jib Crane)
- Конструкция: кронштейны поворотного узла крепятся шпильками с контрплитами к железобетонным или металлическим колоннам цеха.
- Угол поворота стрелы: до 180°... 200°.
- Грузоподъемность (Q): 125... 1000 кг.
- Преимущество: нулевое занятие площади пола (Footprint = 0), минимальная металлоемкость и сниженная стоимость комплекта.
3. Двухплечевой шарнирно-сочлененный кран (Articulated Jib Crane)
- Конструкция: консоль состоит из двух шарнирно соединенных звеньев (плеч), работающих по принципу руки манипулятора.
- Угол поворота: до 360° на первичном шарнире и до 300° на вторичном шарнире.
- Преимущество: позволяет заносить заготовки глубоко внутрь закрытой кабинетной защиты станков ЧПУ, огибать защитные экраны, стойки ЧПУ и трубопроводы СОЖ.
4. Эргономика и оснащение станочного поста
Эффективность локального крана определяется легкостью физического перемещения груза оператором и точностью позиционирования.
Профильные стрелы с минимальным моментом инерции
Традиционные консоли из тяжелого стального двутавра (типа 24М или 30М) обладают большой собственной массой, требуя значительных физических усилий для страгивания и торможения стрелы.
В современных Jib Cranes применяются стрелы из холоднокатаного закрытого C-образного стального профиля или анодированного экструдированного алюминиевого сплава:
Момент инерции поворотной консоли: J = 13 m_beam L2 + M_load R2
- Масса алюминиевой балки на 55–65% ниже стального двутавра.
- Ходовые ролики тележки перемещаются внутри полого профиля по защищенным от пыли и СОЖ дорожкам качения.
- Коэффициент сопротивления качению пластиковых или полиуретановых колес на прецизионных шарикоподшипниках составляет всего μ = 0.003... 0.005.
Инженерный норматив эргономики: Ручное усилие оператора для перемещения груза массой 250–500 кг на конце стрелы не должно превышать 30... 50 Н (3... 5 кгс). Это полностью исключает утомляемость и травматизм спины оператора в течение 8-часовой рабочей смены.
Подъемный механизм: двухскоростные цепные тали и инверторы
Для станочных постов неприменимы строительные лебедки или стандартные односкоростные канатные тельферы из-за высокой скорости и рывков при пуске. Стандарт оснащения включает:
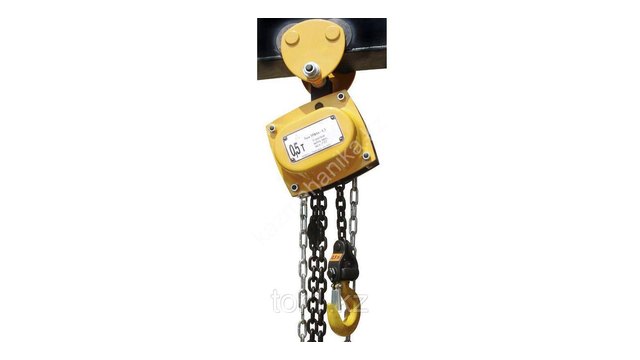
- Двухскоростной электрический цепной тельфер:
- Основная скорость подъема: 4.0... 8.0 м/мин (для быстрого подъема с паллета).
- Прецизионная микроскорость: 0.8... 1.2 м/мин (соотношение скоростей 1:4 или 1:6) для деликатной посадки заготовки в трехкулачковый патрон, цангу или на базовые штифты приспособления без риска сколов твердосплавных губок.
- Бесступенчатое частотное регулирование (VFD):
- Обеспечивает плавный разгон от 0.1 м/мин без динамических ударов и раскачивания груза.
- Пневматические балансиры с режимом Zero-Gravity (плавающий режим):
- Оператор берет деталь руками и свободно перемещает ее в пространстве вверх/вниз усилием кисти в 1... 2 кгс.
5. Быстросъемные грузозахватные приспособления (ГЗП)
Использование традиционных текстильных или канатных стропов для заготовок типа валов, дисков или плит занимает до 70% времени всей погрузочной операции. Оснащение Jib Crane специализированными захватами сокращает цикл строповки до нескольких секунд:
- Ручные постоянные неодимовые магниты серии PML:
- Призматический полюс позволяет захватывать как плоские детали (плиты, блоки), так и цилиндрические заготовки (валы, трубы). Включение/выключение магнитного поля выполняется поворотом ручного рычага за 2 секунды. Запас по усилию отрыва — 3.0... 3.5.
- Электропостоянные магнитные захваты (Electro-Permanent):
- Электрический импульс длительностью 0.5 с намагничивает систему, после чего питание отключается. Заготовка удерживается постоянными магнитами неограниченное время даже при полном обесточивании цеха.
- Вакуумные подъемники:
- Оптимальны для алюминиевых, нержавеющих, титановых заготовок и листового проката, исключают механические царапины на чистовых поверхностях.
- Специальные траверсы для смены станочной оснастки:
- Комплекты с захватными пальцами под пазы патронов токарных станков (диаметром от 250 до 800 мм) и тисков, позволяющие переналаживать станок силами одного оператора.
6. Математический расчет окупаемости (ROI) установки Jib Crane
Рассмотрим типовой производственный кейс машиностроительного предприятия в Казахстане.
Исходные параметры станочного поста
- Оборудование: 4-осевой вертикальный фрезерный обрабатывающий центр с ЧПУ (базовая стоимость — 75 000 000 KZT).
- Режим работы: 2 смены по 8 часов в сутки, 250 рабочих дней в году (фонд времени: 2 × 8 × 250 = 4 000 часов/год).
- Плановая себестоимость машино-часа станка (Chour): 18 000 KZT/час (включает амортизацию, ФОТ оператора и наладчика, электроэнергию, амортизацию режущего инструмента, общецеховые накладные расходы и норму маржинальной прибыли).
- Технологический процесс: обработка корпусных деталей из стали 40Х массой 95 кг.
- Количество перестановок деталей: 8 деталей в смену (16 установок в сутки).
Расчет экономии времени и роста производительности
- Время простоя на 1 деталь без локального крана (twait): 20 минут (ожидание мостового крана, строповка, подача).
- Время смены детали с Jib Crane (tjib): 3 минуты.
- Экономия времени на одной детали (Δ t):
Δ t = 20 - 3 = 17 минут
- Суммарная экономия машинного времени за смену (8 деталей):
T_shift = 8 × 17 мин = 136 минут ≈ 2.27 часа/смену
- Суммарная экономия времени в сутки (2 смены):
T_day = 2.27 × 2 = 4.54 часа/сутки
Финансовый расчет экономического эффекта
- Стоимость спасенного машинного времени в сутки:
S_day = T_day × C_hour = 4.54 ч × 18 000 KZT = 81 720 KZT/день
- Ежемесячный финансовый эффект (21 рабочий день):
S_month = 81 720 KZT × 21 = 1 716 120 KZT/месяц
- Годовой прирост маржинального дохода:
S_year = 81 720 KZT × 250 = 20 430 000 KZT/год
Капитальные затраты на внедрение поста Jib Crane (CAPEX)
В комплект поставки от ИП «Казмеханика» входит:
- Консольный кран на колонне (Q = 500 кг, вылет стрелы R = 4.0 м, угол поворота 270°, легкий профильный путь);
- Двухскоростной цепной тельфер европейского/болгарского стандарта с микроподъемом;
- Ручной постоянный магнитный захват PML-600;
- Комплект химических анкеров, монтаж, пусконаладка и статико-динамические испытания.
Суммарный объем инвестиций: CAPEX ≈ 4 200 000 KZT
Расчет срока окупаемости (ROIperiod)
T_payback = CAPEXS_month = (4 200 000 KZT / 1 716 120 KZT/мес) ≈ 2.45 месяца (74 календарных дня)
Вывод: Капитальные затраты на установку локального крана Jib Crane окупаются менее чем за 2.5 месяца эксплуатации станка. В последующие периоды предприятие получает свыше 20 млн тенге чистой дополнительной прибыли в год с одного станочного поста за счет ликвидации холостых простоев.
7. Косвенные и качественные преимущества внедрения
Помимо прямого роста выработки, локализация грузоподъемных операций решает сопутствующие производственные задачи:
- Сохранность дорогостоящего оборудования: исключаются удары тяжелыми заготовками о направляющие станины, защитные кожухи и шпиндель, возникающие при раскачке длинных канатов мостового крана.
- Снижение производственного травматизма: устраняются риски падения грузов при перемещении через весь цех над головами других рабочих; ликвидируются профессиональные заболевания опорно-двигательного аппарата операторов.
- Разгрузка мостового крана: цеховой кран на 100% освобождается для своей прямой задачи — межоперационной логистики крупных узлов, сокращая общие межцеховые задержки.
8. Критерии подбора консольного крана под станочную ячейку
При формировании технического задания на Jib Crane инженеры ИП «Казмеханика» рекомендуют учитывать пять базовых параметров:
- Грузоподъёмность — масса детали, оснастки и захвата, умноженная на 1,25.
- Вылет стрелы — должен перекрывать зону станка и стеллаж заготовок.
- Строительная высота — проход под балками мостового крана.
- Угол поворота — с механическими регулируемыми упорами.
- Фундамент — плита от 150 мм под химические анкеры либо приямок.
- Расчетная грузоподъемность (Q): складывается из максимального веса заготовки, массы технологической оснастки (тиски, патроны) и собственного веса грузозахвата с коэффициентом запаса k = 1.25.
- Зона обслуживания (вылет R): стрела должна перекрывать центр стола станка и ось накопительного стеллажа заготовок с запасом по ходу каретки не менее 300 мм от упоров.
- Высота под стрелой и габарит по высоте: нижний габарит консоли должен обеспечивать свободный подъем заготовки выше борта кабинетной защиты станка, а верхний габарит крана — не конфликтовать с проходящим сверху общецеховым мостовым краном (минимальный зазор безопасности — не менее 100 мм по ГОСТ).
- Крепление к основанию: при толщине существующей армированной бетонной плиты пола цеха ≥ 150... 200 мм (марка бетона от В25/М350) монтаж выполняется на увеличенную опорную плиту химическими анкерами без рытья котлованов. При слабом грунте или тонком полу закладывается отдельный фундаментный блок.
9. Комплексные решения от ИП «Казмеханика»
ИП «Казмеханика» осуществляет комплексное проектирование, поставку и ввод в эксплуатацию подъемно-транспортного оборудования для рабочих мест и станочных ячеек по всей территории Республики Казахстан.
Преимущества сотрудничества с ИП «Казмеханика»:
- Индивидуальный инжиниринг: расчет нагрузок на существующие строительные колонны и фундаменты, оптимизация вылета стрелы под габариты станков Mazak, DMG Mori, Doosan/DN Solutions, Haas и других производителей.
- Надежные комплектующие: оснащение консолей цепными электротельферами европейских и проверенных азиатских брендов с защитой от перегруза, микроскоростями и надежными электромагнитными тормозами.
- Поставка «под ключ»: доставка в любой регион Казахстана (Алматы, Астана, Шымкент, Караганда, Павлодар, Усть-Каменогорск, Актобе, Атырау), монтаж сертифицированной бригадой, проведение статических и динамических испытаний с оформлением паспорта изделия.
- Полное соответствие требованиям промышленной безопасности РК: оборудование поставляется со всеми необходимыми сертификатами и декларациями ТР ТС 010/2011.
Для получения технико-коммерческого предложения и расчета компоновки консольного крана под ваш станочный парк обратитесь к инженерам ИП «Казмеханика».