Стальные канатные стропы остаются базовым грузозахватным инструментом на строительных площадках, промышленных предприятиях металлургии, в портах и при монтаже сборных железобетонных конструкций. Несмотря на распространение текстильных и цепных строп, стальной канат незаменим при работе с тяжелыми, массивными грузами и грубыми поверхностями.
по ГОСТ 25573-82"] S --> B["Предсказуемый износ:
обрыв наружных проволок видно"] S --> C["Стойкость к абразиву
и деформациям: бетон, прокат"]
Главные эксплуатационные факторы канатных строп:
- Коэффициент запаса прочности 6:1. Нормативные требования ГОСТ 25573-82 и РД 10-33-93 обязывают проектировать канатные стропы с шестикратным запасом на разрыв по отношению к номинальной грузоподъемности.
- Диагностируемый характер износа. В отличие от текстильных лент или круглопрядных строп, которые могут внезапно разрушиться при скрытом повреждении сердечника или порезе, канат разрушается постепенно. Выход из строя начинается с обрыва отдельных наружных проволок в прядях, что фиксируется стропальщиком при плановом визуальном осмотре задолго до критической потери несущей способности.
- Высокая стойкость к абразивному истиранию. Канат отлично переносит трение об острые кромки фасонного металлопроката, арматурные выпуски и шероховатые грани бетонных плит (при условии использования штатных защитных подкладок на ребрах).
1. Классификация канатных строп по ГОСТ 25573-82 и РД 10-33-93
Конструктивно стальные стропы делятся на две основные группы: петлевые/кольцевые (УСК) и ветвевые (СК).
прямая чалка"] U --> U2["УСК2 — петлевой,
двухпетлевая чалка"] V --> V1["1СК — одна ветвь с крюком"] V --> V2["2СК — две ветви на звене"] V --> V3["3СК — три ветви на звене"] V --> V4["4СК — «паук», четыре ветви"]
УСК1 (Универсальный Строп Канатный 1 / кольцевой)
Представляет собой замкнутый в кольцо отрезок каната. Соединение концов выполняется опрессовкой алюминиевой втулкой либо сращиванием прядей (заплеткой). Применяется для строповки грузов внакидку или «на удав» (обвязкой). Кольцевая форма позволяет периодически смещать точки контакта с крюком крана и поверхностью груза, распределяя локальный износ по всей длине каната.
УСК2 (Строп канатный петлевой / двухпетлевая чалка, СКП)
Отрезок стального каната, на обоих концах которого сформированы петли. Петли выполняются «мягкими» (без дополнительных вставок) для удобства заведения в монтажные проушины или оснащаются жесткими стальными коушами по ГОСТ 2224-93 для защиты каната от перетирания пальцами траверс и крюками.
1СК (Одноветвевой строп канатный)
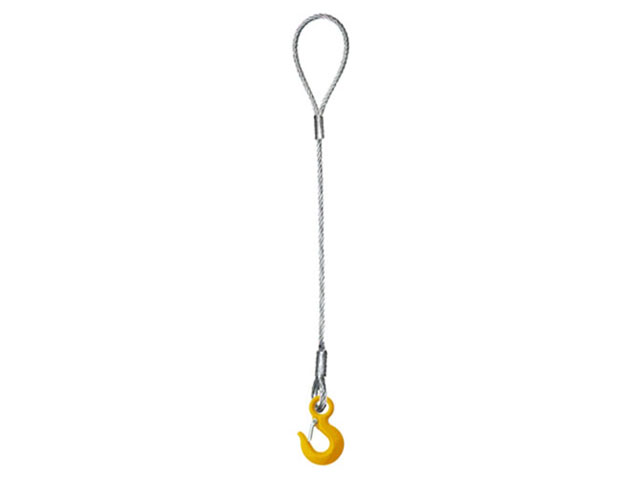
Состоит из канатной ветви с запрессованным коушем с одной стороны (для навески на крановый крюк или переходное звено) и коушем с чалочным грузовым крюком (тип Кч или 320A с предохранительным замком) с другой стороны.
2СК (Двухветвевой строп)
Две независимые канатные ветви 1СК, смонтированные на общем верхнем неразъемном звене (тип Ов1, Ов2 по ГОСТ 25573-82 или звенья типа Рт13 / A342). Применяется для подъема длинномеров, балок и контейнеров с двумя точками крепления.
3СК и 4СК («Паук канатный»)
Стропы 3СК (трехветвевые) и 4СК (четырехветвевые) предназначены для подъема объемных конструкций, плит перекрытия, тяжелого технологического оборудования и контейнеров.
В стропе 4СК ветви соединяются с главным силовым звеном через промежуточные переходные полузвенья. Это предотвращает защемление и перекос коушей в общем звене, обеспечивая свободную артикуляцию каждой ветви в пространстве под заданным углом наклона.
2. Технологии заделки концов каната: опрессовка vs заплётка
Формирование концевых петель — определяющий этап производства стропа, от которого зависит прочность заделки и температурный диапазон эксплуатации изделия.
| Опрессовка втулкой | Ручная заплётка |
|---|---|
| Алюминиевый профиль по DIN 3093 | Сращивание прядей, не менее 5,5 проколов |
| Гидравлический пресс 300–600 т | Бандаж-оклетневка проволокой |
| Металл втулки затекает между проволок | Гибкое монолитное соединение |
| Соединение монолитное и компактное | Держит температуру до +400 °C |
| Ограничение по температуре: +100…+150 °C | Трудоёмкая в изготовлении |
Опрессовка алюминиевой втулкой (DIN 3093 / ГОСТ 25573-82)
Технологический процесс:
- На канат надевается бесшовная овальная втулка из специального деформируемого алюминиевого сплава (сплав типа АД31 или европейские аналоги по EN 13411-3).
- Канат огибает коуш или формирует петлю, а его свободный конец заводится обратно во втулку так, чтобы кончик выступал на величину не менее 0.5 · dканата.
- Сборка помещается в матрицу гидравлического пресса с усилием сжатия от 100 до 600 тонн (в зависимости от диаметра каната от 6.2 до 40+ мм).
- Под колоссальным давлением алюминий пластически течет, заполняя все межпроволочные пустоты прядей и сердечника, образуя плотный монолит цилиндрической формы со скругленными краями.
Плюсы опрессовки:
- Исключение человеческого фактора: геометрия обжатия контролируется калибром матрицы пресса.
- Гладкая поверхность гильзы без торчащих проволок, что безопасно для рук монтажников.
- Минимальное время изготовления.
Ограничения:
- Зона втулки абсолютно жесткая — при перегибе стропа через край конструкции непосредственно возле втулки возникают пиковые усталостные напряжения.
- Температурный порог эксплуатации ограничен: алюминиевые втулки теряют прочность при температурах выше +100°C ... +150°C (алюминий плавится при +660°C, но деградация связи начинается гораздо раньше).
Ручная заплётка прядей с оклетневкой
Заплётка — классический такелажный метод сращивания, основанный на переплетении свободных прядей распущенного конца каната с прядями основного ствола.
Технологический регламент:
- Конец каната распускается на отдельные пряди, органический или металлический сердечник вырезается у основания петли.
- Каждая прядь поочередно прокалывается и вплетается в тело каната специальным такелажным инвентарем (конической свайкой).
- По ГОСТ 25573-82 и РД 10-33-93 число полных проколов каната каждой прядью должно составлять не менее 4.5–5.5 проколов (в зависимости от диаметра каната).
- Зона заплетки имеет форму конуса с плавным уменьшением диаметра.
- Для защиты рук стропальщиков от колющих концов проволок хвостовик плотно обматывается отожженной стальной проволокой (оклетневка) либо термоусадочной трубкой.
Плюсы заплетки:
- Высокая гибкость стропа по всей длине, включая зону заделки.
- Отличная термостойкость: строп со стальным сердечником (МС) и заплеткой выдерживает температуру до +400°C (с понижающим коэффициентом грузоподъемности), что делает его единственным выбором для металлургических цехов, горячих литейных производств и термических участков.
Сравнительная таблица методов заделки:
| Параметр / Характеристика | Опрессовка алюминиевой втулкой | Ручная заплётка с оклетневкой |
|---|---|---|
| Нормативный стандарт | ГОСТ 25573-82, EN 13411-3 (DIN 3093) | ГОСТ 25573-82, РД 10-33-93 |
| Оборудование | Гидравлический пресс (100–600 т) | Ручной такелажный инструмент (свайки) |
| Максимальная температура груза | До +100°C ... +150°C | До +400°C (со стальным сердечником) |
| Поведение при перегибах | Жесткая гильза, риск излома у края | Гибкий конусный переход |
| Эргономика и безопасность | Гладкая втулка, нет задиров проволоки | Требует качественной оклетневки |
| Трудоемкость производства | 3–5 минут на ветвь | 20–40 минут на ветвь (квалифицированный труд) |
| Основная сфера применения | Строительство, монтаж ЖБИ, логистика | Металлургия, горячие цеха, монтаж металлоконструкций |
Подобрать оборудование под вашу задачу
3. Расчет нагрузок многоветвевых строп и углы строповки
При подъеме груза стропами типа 2СК, 3СК и 4СК натяжение в ветвях возрастает при увеличении угла между ними.
Усилие S, возникающее в одной ветви стропа, рассчитывается по формуле:
S = Q / (n · cos(β)) = (Q · k) / n
где:
- Q — общая масса поднимаемого груза (т);
- n — число ветвей, воспринимающих нагрузку (для 2СК n=2; для 3СК и 4СК при жестком симметричном грузе принимают n=3, так как из-за неровностей четвертая ветвь может провисать);
- β — угол между ветвью стропа и вертикалью (α = 2β — угол между противоположными ветвями);
- k = 1cos(β) — коэффициент увеличения нагрузки на ветвь.
Важно по технике безопасности: Угол между противоположными ветвями стропа α в нормальном рабочем режиме не должен превышать 90° (β ≤ 45°). Разведение ветвей на угол свыше 120° категорически запрещено: усилие в ветви удваивается по сравнению с вертикальным подвесом, а также возникают критические сжимающие усилия в теле самого поднимаемого груза.
4. Маркировочная бирка и требования к паспортизации
Каждый канатный строп в соответствии с требованиями промышленной безопасности РК и нормами ГОСТ 25573-82 оснащается несъемной металлической биркой.
┌─────────────────────────────────────────────────────────────┐
│ ИП «КАЗМЕХАНИКА» │
│ Строп: 4СК-5,0/3000 Зав. №: 04821 │
│ Грузоподъемность: 5,0 т Длина: 3,0 м │
│ Испытан статической нагрузкой: 6,25 т (1.25 Q) │
│ Дата испытаний: 09.2026 │
└─────────────────────────────────────────────────────────────┘
Обязательные реквизиты на бирке:
- Наименование предприятия-изготовителя (ИП «Казмеханика»).
- Тип и условное обозначение стропа (например,
4СК-5,0/3000— четырехветвевой строп грузоподъемностью 5 тонн, длиной 3 метра). - Номинальная грузоподъемность (в тоннах при угле между ветвями до 90°).
- Порядковый заводской номер стропа по журналу учета.
- Дата проведения приемо-сдаточных статических испытаний (месяц, год).
Способ монтажа бирки:
- На ветвевых стропах (1СК–4СК) металлическая бирка закрепляется в верхнее несущее звено либо обжимается вокруг каната ветви.
- На петлевых стропах (УСК1, УСК2) бирка вплетается в тело заплетки или опрессовывается отдельным кольцом на теле каната.
Контрольные испытания: Каждый изготовленный строп перед отправкой заказчику проходит обязательные статические испытания на заводском стенде нагрузкой, превышающей номинальную грузоподъемность на 25% (1.25 · Q), с выдержкой под нагрузкой не менее 10 минут. По результатам испытаний строп комплектуется индивидуальным паспортом установленного образца.
5. Нормы браковки стальных канатных строп
Браковка канатных строп выполняется стропальщиками перед началом смены и лицом, ответственным за безопасное производство работ кранами (ежедекадно/ежемесячно), согласно критериям РД 10-33-93.
Строп немедленно изымается из эксплуатации при обнаружении следующих дефектов:
- Число обрывов проволок на шаге свивки:
- Для строп из каната крестовой свивки: более 6 обрывов на длине 3d, более 12 обрывов на длине 6d, более 16 обрывов на длине 30d (где d — диаметр каната).
- При наличии обрыва хотя бы одной целой пряди строп бракуется немедленно.
- Деформация каната:
- Выдавливание металлического или органического сердечника наружу.
- Волнообразность, перекручивание каната, образование заломов («жучков»), петель и сплющиваний.
- Местное уменьшение или увеличение диаметра каната более чем на 10%.
- Коррозия и износ:
- Уменьшение диаметра наружных проволок из-за поверхностного износа или коррозии на 40% и более (даже при отсутствии видимых обрывов).
- Повреждения концевых элементов и заделок:
- Трещины на алюминиевых втулках, сколы, сползание каната во втулке.
- Расплетение прядей заплетки, обрыв проволок оклетневки.
- Износ зева крюка более чем на 10% от первоначального размера.
- Деформации, трещины на коушах, звеньях и скобах.
- Отсутствие или нечитаемость маркировочной бирки.
6. Производство канатных строп на мощностях ИП «Казмеханика»
Производственный комплекс ИП «Казмеханика» изготавливает сертифицированные стальные канатные стропы любой сложности в строгом соответствии с требованиями стандартов ГОСТ 25573-82, РД 10-33-93 и ТР ТС 010/2011:
- Собственные гидравлические прессы: Опрессовка втулок усилием до 600 тонн обеспечивает монолитность заделки на канатах диаметром от 6.2 до 42 мм.
- Такелажный цех ручной заплетки: Опытные мастера выполняют заплетку строп с полным соблюдением числа проколов (не менее 5.5) и качественной оклетневкой для предприятий металлургической отрасли.
- Качественные комплектующие: Применение стальных канатов ГОСТ 2688-80, ГОСТ 7668-80, ГОСТ 3077-80 с органическим и металлическим сердечником, высокопрочных звеньев класса 8 (G80) и крюков с надежными предохранительными замками.
- Стендовые испытания: Каждый строп испытывается нагрузкой 1.25 Q на аттестованном стенде с выдачей заводского паспорта изделия и нанесением маркировки на металлическую бирку.