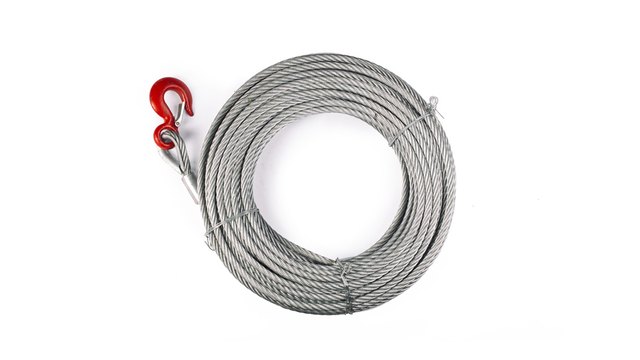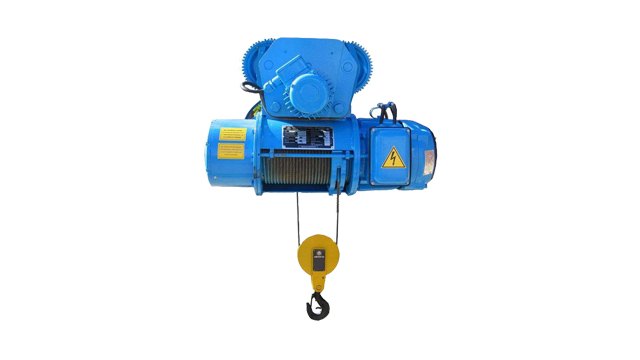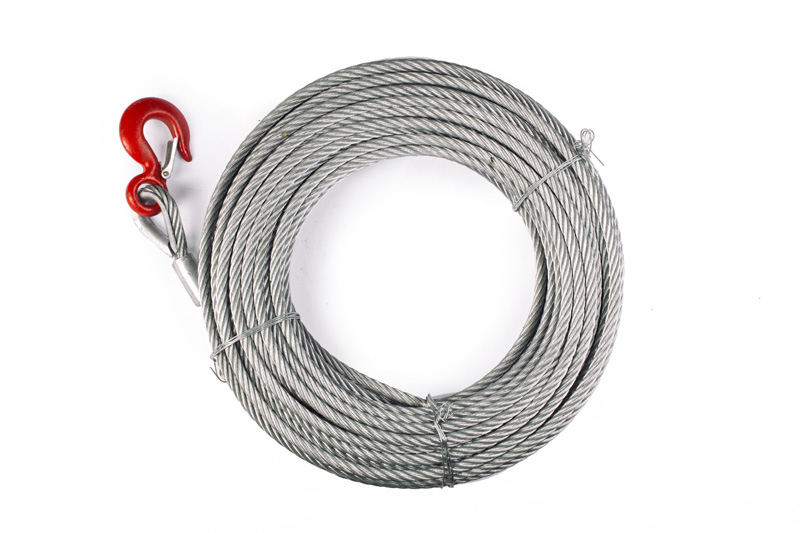
Стальной канат (трос) — основной силовой элемент любого грузоподъемного механизма: электрического тельфера, лебедки, мостового или козлового крана. При кажущейся внешней простоте стальной канат представляет собой сложную многоэлементную механическую систему, состоящую из сотен высокопрочных стальных проволок, свитых в пряди вокруг центрального сердечника.
Главная сложность при заказе и замене канатов заключается в их условном обозначении. Стандартная маркировочная строка по ГОСТ содержит до 10 буквенно-цифровых индексов. Ошибка в одной букве приводит к покупке каната с недостаточной гибкостью (который быстро разрушится на блоках малого диаметра), с органическим сердечником вместо металлического (который сомнется при многослойной намотке) или без антикоррозийного цинкового покрытия. В данном инженерном руководстве детально разобрана структура стальных канатов, типы касания проволок (ЛК-Р, ЛК-РО, ТЛК), виды сердечников, свивки и представлена пошаговая методика расшифровки маркировок по ГОСТ и европейскому стандарту DIN EN 12385.
1. Анатомия и конструктивные элементы стального каната
Любой канат двойной свивки состоит из трех базовых компонентов:
сталь 1770…2160 МПа"] B["Пряди
свиты вокруг центральной"] C["Сердечник каната"] D["Органический
пенька, сизаль, полипропилен"] E["Металлический
независимый стальной канат"] A --> B --> C C --> D C --> E
- Канатные проволоки: изготавливаются методом многократного холодного волочения из углеродистой качественной стали марок 60, 65, 70, 75, 80 или 85. Проволоки подвергаются патентированию для получения мелкодисперсной троостито-сорбитной структуры, обеспечивающей высокую прочность на разрыв (1770... 2160 Н/мм2) в сочетании с пластичностью при знакопеременных изгибах.
- Пряди: формируются свивкой нескольких слоев проволок вокруг центральной проволоки за один или несколько технологических переходов.
- Сердечник (Core): центральный несущий стержень, заполняющий внутреннее пространство между прядями, обеспечивающий канату округлую форму и предотвращающий радиальное сплющивание прядей под натяжением:
- Органический сердечник (ОС / FC — Fiber Core): изготавливается из натуральных волокон (манила, сизаль, пенька по ГОСТ 5269) или синтетических полимеров (полипропилен, полиамид). Органический сердечник пропитывается специальной канатной смазкой (Торсиол-35/55), служа долговременным масляным резервуаром, непрерывно смазывающим внутренние проволоки при работе. Придает канату максимальную гибкость.
- Металлический сердечник (МС / IWRC — Independent Wire Rope Core): представляет собой самостоятельный стальной канатик (обычно конструкции 7× 7), свитый по центру. Металлический сердечник увеличивает разрывную прочность каната на 10... 15%, предотвращает поперечное сдавливание витков при многослойной намотке на гладкие барабаны лебедок и необходим при работе в условиях высоких температур (свыше +100°C), где органика выгорает.
2. Типы касания проволок в прядях: ТК, ЛК-О, ЛК-Р, ЛК-РО
Характер взаимного контакта проволок соседних слоев внутри пряди определяет усталостную долговечность и износостойкость каната:
- ТК (Точечное касание): слои проволок свиваются с разными шагами. В местах перекрещивания проволок возникают точечные контакты с колоссальной концентрацией контактных напряжений. Проволоки быстро перетираются и ломаются от усталости. В современных кранах канаты ТК практически не применяются (устаревший тип).
- ЛК (Линейное касание): проволоки всех слоев свиваются за один технологический переход с одинаковым шагом свивки. Проволоки наружного слоя укладываются точно в ложбинки (пазы) внутреннего слоя, обеспечивая линейный контакт по всей длине. Это снижает контактные напряжения в 5... 8 раз и резко увеличивает ресурс каната.
- ЛК-О (Линейное касание, одинаковый диаметр проволок по слоям): высокая износостойкость наружного слоя, применяется при сильном абразивном истирании (направляющие шкивы, шахтные подъемы).
- ЛК-Р (Линейное касание, разный диаметр наружных проволок — ГОСТ 2688-80): прядь 1+6+6/6 (всего 19 проволок в пряди, канат 6× 19 = 114 проволок). Наружный слой состоит из чередующихся толстых и тонких проволок. Толстые проволоки воспринимают внешнее абразивное истирание о ручьи барабана, тонкие обеспечивают отличную гибкость. Базовый канат для канатных тельферов и строп в промышленности.
- ЛК-РО (Линейное касание, разные диаметры и слои проволок — ГОСТ 7668-80): прядь 1+6+6/6+18 (всего 36 проволок в пряди, канат 6× 36 = 216 проволок). Имеет в 2 раза больше тонких проволок, чем ГОСТ 2688. Обладает высочайшей эластичностью и гибкостью, снижает изгибные напряжения на блоках малого диаметра. Основной канат для мостовых, козловых кранов и сложных полиспастов.
- ТЛК (Точечно-линейное касание): комбинированная структура для тяжелых условий металлургии.
Подобрать оборудование под вашу задачу
3. Направление и сочетание свивки каната
По направлению свивки элементов канат делится на:
- Правой свивки (Z): пряди укладываются по часовой стрелке (обозначение в маркировке не указывается, принимается по умолчанию).
- Левой свивки (S): пряди укладываются против часовой стрелки (обозначается буквой Л).
Сочетание направлений свивки проволок и прядей:
- Крестовая свивка (Ordinary / Regular lay): направление свивки проволок в прядях противоположно направлению свивки самих прядей в канате (например, пряди правые, проволоки левые — sZ). Канат крестовой свивки не раскручивается под нагрузкой, устойчив к заломам и сплющиванию. Это стандарт для 95% грузоподъемных кранов и талей.
- Односторонняя свивка (Lang lay): направление свивки проволок и прядей совпадает (zZ или sS). Канат имеет гладкую наружную поверхность и увеличенную площадь контакта со шкивом, но интенсивно раскручивается при свободном подвесе груза (требует жестких направляющих).
4. Пошаговая расшифровка условного обозначения по ГОСТ
Рассмотрим реальный пример маркировки кранового каната:
Канат 15.0-Г-ВК-С-Н-Р-Т-1770 ГОСТ 2688-80
Поэлементный инженерный разбор каждого параметра:
- «15.0» — номинальный диаметр каната в миллиметрах (d = 15.0 мм).
- «Г» — назначение каната: Г — грузовой (для подъема грузов); ГЛ — грузолюдской (для подъема людей и опасных расплавленных грузов, повышенные требования к качеству проволоки).
- «ВК» — марка проволоки по механическим свойствам:
- ВК — высокого качества (минимальный разброс временного сопротивления, высшая пластичность);
- В — повышенного качества (стандарт для большинства кранов);
- 1 — нормального качества.
- «С» — вид антикоррозийного покрытия проволоки:
- Без буквы — светлая проволока (черная, без покрытия, только консервационная смазка);
- С — оцинкованная для средних условий работы;
- Ж — оцинкованная для жестких агрессивных сред (морской климат, химические испарения);
- ОЖ — оцинкованная для особо жестких условий.
- «Н» — способ свивки каната:
- Н — нераскручивающийся (пряди и проволоки предварительно деформированы перед свивкой, при перекусывании канат не расплетается «веником»);
- Р — раскручивающийся (требует обязательной обвязки проволокой перед резкой).
- «Р» — степень уравновешенности каната:
- Р — рихтованный (канат пропущен через правильные ролики, сняты внутренние упругие напряжения, канат лежит прямо без спиралевидного изгиба);
- Без буквы — нерихтованный.
- «Т» — точность изготовления:
- Т — повышенная точность (допуск по диаметру ужесточен);
- Без буквы — нормальная точность.
- «1770» (или 180 кгс/мм²) — маркировочная группа по временному сопротивлению разрыву в Н/мм2 (МПа). Стандартные группы для грузоподъемных машин: 1770 МПа (180 кгс/мм2), 1960 МПа (200 кгс/мм2) и 2160 МПа (220 кгс/мм2).
- «ГОСТ 2688-80» — номер государственного стандарта, определяющий конструкцию каната (6× 19(1+6+6/6) + 1 о.с., ЛК-Р).
5. Сравнение классификаций ГОСТ и европейского стандарта DIN EN 12385
В импортных тельферах и европейских кранах (Demag, Konecranes, Stahl, Podem) канат обозначается по стандарту DIN EN 12385-4:
| Параметр | Обозначение по ГОСТ | Обозначение по DIN EN 12385-4 | Пояснение |
|---|---|---|---|
| Конструкция пряди | ЛК-Р (6× 19) | Seale (S) / Filler (F) | 2 слоя проволок, наружные крупнее |
| Гибкая прядь | ЛК-РО (6× 36) | Warrington-Seale (WS) | 3 слоя проволок, высшая гибкость |
| Органический сердечник | ОС | FC (Fiber Core) | Натуральное или синтетическое волокно |
| Металлический сердечник | МС | IWRC (Independent Wire Rope Core) | Независимый стальной сердечник |
| Светлая проволока | Без буквы | U (Uncoated / Bright) | Без цинкового покрытия |
| Оцинкованная проволока | С / Ж / ОЖ | B / A (Galvanized Class A/B) | Цинкование по EN 10264-2 |
| Крестовая правая свивка | Без буквы | sZ / RHOL (Right Hand Ordinary Lay) | Правая свивка каната, левая проволок |
Пример кросс-расшифровки:
- ГОСТ:
14.0-Г-В-Н-Р-1770 ГОСТ 7668-80 - DIN EN 12385:
14mm 6x36WS-FC 1770 B sZ
6. Сертифицированные стальные канаты от ИП «Казмеханика»
ИП «Казмеханика» осуществляет прямые поставки сертифицированных стальных канатов по ГОСТ 2688-80, ГОСТ 7668-80, ГОСТ 3077-80 и DIN EN 12385 со складов в Алматы и Астане.
Преимущества поставок от ИП «Казмеханика»:
- Резка в размер заказчика: отмотка канатов любой длины (от 10 м до барабанов 1000–2000 м) на мерном оборудовании с двойной опрессовкой концов бандажами.
- Полный пакет документов: заводские сертификаты качества и паспорта с протоколами механических испытаний на разрыв.
- Широкий сортамент диаметров: канаты от 3.0 мм до 42.0 мм в постоянном наличии на складах.
- Оснастка и заделка концов: опрессовка алюминиевыми втулками DIN 3093, установка коушей ГОСТ 2224, клиновых обойм и крюков.
Контакты отдела продаж:
- Телефон / WhatsApp: +7 (727) 310-00-00, +7 (701) 555-00-00
- Официальный сайт: telfery.kz
- Склады: г. Алматы, пр. Райымбека; г. Астана, промзона. Быстрая доставка во все регионы Республики Казахстан.