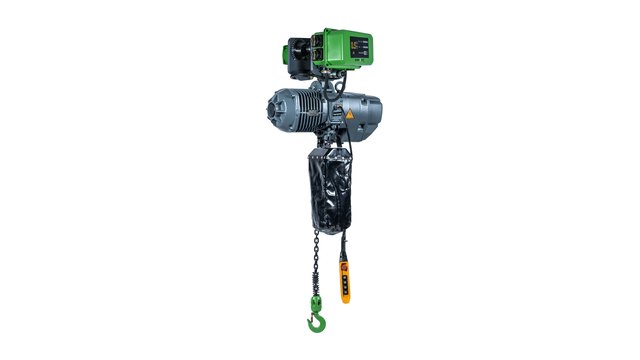
Появление нештатного акустического фона (гул, металлический вой, скрежет, периодические щелчки) и локального нагрева корпусных деталей — прямой сигнал о переходе грузоподъемного механизма в предкритическое состояние. В канатных и цепных электроталях механические и электрические перегрузки развиваются лавинообразно. Эксплуатация агрегата при температуре узлов выше +85... 90 °C или с уровнем шума свыше 80 дБА на дистанции 1 м приводит к необратимым последствиям: термическому пробою изоляции статора, заклиниванию планетарных передач или срезу фрикционных накладок тормоза.
Своевременная инструментальная локализация источника дефекта позволяет механикам предотвратить обрыв груза и избежать дорогостоящего капитального ремонта с заменой базовых узлов.
перекос фаз или обрыв"] A --> C["Тормозной блок:
ротор отходит не полностью"] A --> D["Редуктор:
сухое трение зубьев"] A --> E["Барабан и трос:
деформация канатоукладчика"] B --> B1["Межвитковое замыкание"] --> B2["Сгорание статора"] C --> C1["Спекание накладки"] --> C2["Отказ тормоза, срыв груза"] D --> D1["Питтинг и срез зубьев"] --> D2["Заклинивание привода"] E --> E1["Нахлёст витков"] --> E2["Обрыв каната"]
1. Сводная матрица акустической и тепловой локализации неисправностей
Для оперативной дефектовки электротали без полного демонтажа применяется метод поузловой дифференциации симптомов. В таблице сведены типовые признаки отказов для промышленных талей (включая серии Т, МТ, CD1, HHBB).
Электротали цепные
Весь раздел →
Таль электрическая цепная DHS 3,2т 6м 380В, 0,5кВт 1,5м/мин

Таль электрическая цепная DHS 3,2т 12м 380В, 0,5кВт 1,1м/мин

Таль цепная электрическая 3,2т 6м Euro-Lift.ru
| Узел и зона замера | Характер шума | Температурный профиль | Вероятный дефект | Инструментальный контроль | Метод устранения |
|---|---|---|---|---|---|
| Электродвигатель подъема (корпус статора, ребра охлаждения) | Низкочастотный гул (50/100 Гц), пульсация момента, отсутствие набора номинальных оборотов | Нагрев корпуса до +80... 110 °C за 2–4 минуты холостого хода | Обрыв одной фазы питающей линии, асимметрия фазных напряжений > 5%, межвитковое замыкание | Замер фазных токов клещами, проверка симметрии напряжений UAB, UBC, UCA, замер Rобм микроомметром | Зачистка/замена контактов пускателя, протяжка клеммника, замена статора или перемотка двигателя |
| Подшипниковые узлы ротора (передний / задний щиты мотора) | Равномерный высокочастотный вой, сухой металлический шелест, переходящий в хруст | Локальный точечный нагрев крышек щита до +90... 100 °C | Высыхание смазки, выкрашивание дорожек качения, разрушение сепаратора подшипника | Измерение радиального и осевого люфта индикатором ИЧ-10, замер температуры пирометром | Замена радиальных подшипников (ГОСТ 520 / ISO), промывка посадочных мест, закладка высокотемпературной смазки |
| Конусный / дисковый тормозной блок (задний щит, ступица вентилятора) | Резкий визг, сухой скрежет при включении привода, запах тлеющего феродо | Разогрев задней крышки мотора свыше +100... 130 °C | Неполное растормаживание (аксиальный ход ротора k < 0.4 мм), заклинивание вала на шлицах, сгорание катушки растормаживателя | Замер аксиального перемещения ротора щупами, проверка целостности обмотки электромагнита | Регулировка осевого хода конусного ротора регулировочной гайкой, замена тормозного кольца/диска, чистка шлицев |
| Редуктор механизма подъема (картер планетарной / цилиндрической передачи) | Дробный глухой стук, ритмичные удары под нагрузкой, воющий гул шестерен | Равномерный разогрев картера редуктора до +75... 95 °C | Масляное голодание (утечка через манжеты), питтинг (усталостное выкрашивание) зубьев сателлитов/шестерен | Проверка уровня и вязкости масла через контрольное отверстие, магнитометрия осадка на стружку | Замена уплотнительных манжет, заливка редукторного масла (И-40А / ТАД-17и / ISO VG 220), замена зубчатых пар комплектом |
| Барабан и канатоукладчик (чугунный корпус направляющей гайки) | Металлический лязг, циклические звонкие щелчки при вращении барабана | Локальный нагрев направляющей планки за счет сухого трения | Деформация чугунного направляющего кольца, сход каната с витков, перехлест троса из-за косого натяжения | Визуальный контроль шага навивки, проверка целостности стяжной пружины и направляющей планки | Демонтаж деформированного канатоукладчика, отбраковка поврежденного отрезка каната, смазка направляющей планки |
2. Физика процессов и детальная дефектовка ключевых узлов
2.1. Электродвигатель подъема: несимметрия, неполнофазный режим и задевание ротора
Электродвигатели подъемных механизмов (например, конусные двигатели серий КГ, КГЕ, ZD или цилиндрические двигатели с отдельным дисковым тормозом) работают в повторно-кратковременном режиме с частыми пусками (ПВ 25... 40%, до 240–300 включений в час).
Неполнофазный режим (обрыв одной фазы)
При обрыве одной из фаз в цепи питания (подгорание губок контактора, перелом гибкой жилы в кабельной гирлянде, перегорание предохранителя) трехфазный двигатель переходит в однофазный режим:
- Физика процесса: пусковой момент падает до нуля. Если двигатель находился в покое, при нажатии кнопки «Подъем» ротор не может стронуться с места, возникает сильный низкочастотный гул (50 Гц). Ток в оставшихся двух фазах возрастает в √3 ≈ 1.73 раза по сравнению с номинальным.
- Динамика нагрева: плотность тока в медном проводе обмоток превышает расчетную в 3... 4 раза. Температура изоляции достигает +160... 200 °C за 15–20 секунд, вызывая спекание эмали и короткое замыкание.
Перекос фазных напряжений
Несимметрия питающей сети часто встречается на удаленных строительных площадках и в цехах с мощными однофазными потребителями (сварочные посты, индукционные печи). Коэффициент несимметрии по обратной последовательности K2U не должен превышать 2% в нормальном режиме и 4% предельно:
K_2U = U_2U_1 × 100%
Примечание: перекос напряжений всего в 3.5% вызывает появление токов обратной последовательности, увеличивающих нагрев обмоток статора на 20... 25% сверх нормы.
Электротали цепные
Весь раздел →Таль цепная электрическая 3,2т 9м Euro-Lift.ru

Таль стационарная 3,0т 6м 380В электрическая цепная REM HHBD-03
Таль стационарная 2,0т 6м 380В электрическая цепная REM HHBD-02
Задевание ротора за статор (эксцентриситет воздушного зазора)
В конусных электродвигателях номинальный радиальный воздушный зазор составляет δ = 0.35... 0.65 мм. При выработке посадочных мест подшипниковых щитов или износе тел качения происходит радиальное смещение ротора:
- Возникает одностороннее магнитное притяжение ротора к статору, усиливающее механическую нагрузку на вал.
- При зазоре δ → 0 конусный ротор начинает тереться о пакет пластин статора. Симптом — тяжелый металлический скрежет, резкое падение частоты вращения, выбивание защитных автоматов по току КЗ.
2.2. Тормозной блок: кинематика растормаживания и перегрев феродо
В механизмах подъема с конусным ротором тормоз интегрирован непосредственно в конструкцию электродвигателя. Тормозной момент создается конической пружиной, прижимающей тормозной диск ротора к неподвижному конусному кольцу переднего щита.
зазор равен нулю: торможение"] B["Питание подано"] --> B1["Магнитное поле втягивает ротор"] B1 --> B2["Ход k = 0,5–1,5 мм,
диск свободен: вращение"]
Причины перегрева и разрушения фрикционной пары:
- Заниженный осевой зазор (k < 0.4 мм):
При тепловом расширении вала и ротора в процессе интенсивной работы зазор полностью выбирается. В результате тормозная накладка не отходит от чугунного кольца при подаче напряжения. Мотор вращается с постоянным тормозным моментом.
- Температура в зоне трения превышает +300 °C за 2–3 цикла подъема.
- Фрикционная накладка остекловывается, выделяя едкий дым, коэффициент трения μ падает с 0.42 до 0.15, что приводит к последующему отказу тормоза под нагрузкой.
- Завышенный осевой зазор (k > 2.0... 2.5 мм):
Магнитное поле статора не может преодолеть увеличенное воздушное сопротивление и втянуть ротор. Мотор гудит, не растормаживается и не выходит на номинальную скорость.
- Закисание подвижного шлицевого соединения:
Попадание абразивной пыли и коррозия шлицев первичного вала блокируют осевое перемещение ротора, вызывая перекос диска.
Электротали цепные
Весь раздел →
Таль стационарная 5,0т 24м 380В электрическая цепная TOR HHBD-02

Таль стационарная 5,0т 18м 380В электрическая цепная TOR HHBD-02

Таль стационарная 3,0т 18м 380В электрическая цепная TOR HHBD-03
| Грузоподъёмность тали | Номинальный осевой ход ротора |
|---|---|
| 0,5–1,0 т | 0,5–0,8 мм |
| 2,0–3,2 т | 0,8–1,2 мм |
| 5,0 т | 1,2–1,5 мм |
| 10,0–12,5 т | 1,5–2,0 мм |
2.3. Редукторная группа: масляное голодание, питтинг и подшипниковые дефекты
Планетарные двух- и трехступенчатые редукторы электроталей передают крутящий момент от центрального плавающего вала на барабан. Зубчатые передачи работают в условиях высоких контактных напряжений (до σH = 900... 1200 МПа).
- Масляное голодание:
При повреждении резинометаллических манжет (сальников) редуктора масло вытекает в полость барабана. Работа шестерен в режиме граничного или сухого трения повышает температуру картера до +95... 110 °C. Металл зубьев теряет твердость, происходит пластическая деформация и срезание зубьев венца.
- Усталостное выкрашивание (питтинг):
Циклические знакопеременные нагрузки приводят к микротрещинам на рабочих поверхностях зубьев сателлитов. Выкрошенные частицы металла попадают в зоны зацепления, создавая характерный хруст и высокочастотную вибрацию.
- Разрушение сепаратора подшипника быстроходного вала:
Подшипник первого быстроходного вала-шестерни испытывает наибольшую частоту вращения (900... 1450 об/мин). Разрушение сепаратора вызывает заклинивание тел качения, перекос вала и ударное выкрашивание сопряженной шестерни.
2.4. Барабан и канатоукладчик: механика навивки
Канатоукладчик состоит из разъемного чугунного направляющего кольца, стянутого пружиной, и направляющей планки, скользящей в продольном пазу корпуса тали.
Электротали цепные
Весь раздел →
Таль стационарная 3,0т 24м 380В электрическая цепная TOR HHBD-03

Таль стационарная 3,0т 18м 380В электрическая цепная TOR HHBD-01

Таль стационарная 3,0т 24м 380В электрическая цепная TOR HHBD-01
- Причина шума и вибрации: при подъеме груза с отклонением каната от вертикали более чем на 4... 5° трос с силой наваливается на реборду канатоукладчика. Чугунный виток скалывается или деформируется.
- Последствия: поврежденная гайка канатоукладчика не укладывает витки в ручьи барабана. Трос ложится вторым слоем с перехлестом. При срыве витка под нагрузкой возникает сильный ударный импульс (динамический удар), передающийся на редуктор и подвеску, деформирующий барабан и разрушающий канат.
Подобрать оборудование под вашу задачу
3. Карта регламентного инструментального контроля
Диагностика электротали должна основываться на точных инструментальных замерах, а не на субъективных оценках оператора.
| Метод контроля | Прибор | Норматив |
|---|---|---|
| Термометрия | пирометр или тепловизор | по классу нагревостойкости B, F или H |
| Виброметрия | виброметр по ГОСТ | зоны A, B, C и D |
| Токовый баланс | токоизмерительные клещи TrueRMS | разброс токов по фазам не выше 5 % |
| Сопротивление изоляции | мегаомметр на 500 В | не ниже 1,0 МОм |
3.1. Термометрия и тепловые классы изоляции
Замер температуры выполняется бесконтактным пирометром или тепловизором с коэффициентом эмиссии varepsilon = 0.95 для окрашенного чугуна/стали.
| Контрольная точка | Рабочая температура | Аварийный порог |
|---|---|---|
| Корпус статора двигателя, класс F | +65…+80 °C | выше +95 °C |
| Задний подшипниковый щит с тормозом | +50…+75 °C | выше +90 °C |
| Картер редуктора подъёма | +45…+65 °C | выше +80 °C |
| Корпус шкафа электроаппаратуры | +30…+45 °C | выше +60 °C |
| Корпус подшипников крюковой подвески | +25…+40 °C | выше +55 °C |
Замеры при температуре окружающего воздуха +25 °C.
3.2. Вибродиагностика (ГОСТ ИСО 10816-3)
Датчик виброметра устанавливается на подшипниковые щиты двигателя и картер редуктора в вертикальном и горизонтальном направлениях. Оценивается среднеквадратичное значение (СКЗ) виброскорости VRMS в диапазоне частот 10... 1000 Гц:
- Зона А (VRMS < 1.8 мм/с): идеальное состояние нового оборудования.
- Зона B (1.8 ≤ VRMS < 4.5 мм/с): нормальное рабочее состояние, пригодно для долговременной эксплуатации.
- Зона C (4.5 ≤ VRMS < 7.1 мм/с): неудовлетворительное состояние. Допускается ограниченная эксплуатация до планового ТО.
- Зона D (VRMS ≥ 7.1 мм/с): критический уровень вибрации. Немедленная остановка механизма.
3.3. Электрические параметры (токовый баланс и изоляция)
- Симметрия фазных токов:
Измерение рабочих токов IA, IB, IC токовыми клещами TrueRMS при подъеме номинального груза:
Электротали цепные
Весь раздел →
Таль стационарная 2,0т 18м 380В электрическая цепная TOR HHBD-02

Таль стационарная 2,0т 24м 380В электрическая цепная TOR HHBD-02

Таль стационарная 2,0т 18м 380В электрическая цепная TOR HHBD-01
Δ I = (I_max - I_min) / I_avg × 100% ≤ 5%
Превышение порога 5% указывает на межвитковую деградацию изоляции или асимметрию питающей линии.
- Сопротивление изоляции обмоток:
Замер мегаомметром на напряжении 500 В между каждой фазой и корпусом, а также между несвязанными фазами (при разомкнутой звезде/треугольнике):
- Новое/отремонтированное оборудование: Rиз ≥ 10.0 МОм.
- Минимально допустимый эксплуатационный порог: Rиз = 1.0 МОм (при T = +20 °C).
- При Rиз < 0.5 МОм эксплуатация категорически запрещена.
4. Регламент неотложных действий дежурного механика и электрика цеха
При фиксации оператором повышенного шума, вибрации или запаха гари сервисный персонал обязан следовать строгому алгоритму.
Аварийный протокол дефектовки тельфера:
Электротали цепные
Весь раздел →
Таль стационарная 2,0т 24м 380В электрическая цепная TOR HHBD-01

Таль стационарная 1,0т 18м 380В электрическая цепная TOR HHBD-01

Таль стационарная 1,0т 24м 380В электрическая цепная TOR HHBD-01
- Аварийная остановка и фиксация груза. Опустить груз на технологическую
площадку; если спуск невозможен — огородить опасную зону радиусом не менее высоты подъёма плюс пять метров. Нажать «Стоп» на пульте и обесточить вводной рубильник цехового троллея по процедуре блокировки и маркировки.
- Первичный термоаудит — в течение трёх минут после останова. Пирометром
снять температурный профиль: корпус мотора, тормозной щит, картер редуктора, клеммная коробка. Найти точку наибольшего перепада температур.
- Механическая дефектовка кинематической цепи. Проверить уровень масла в
редукторе через контрольную пробку, оценить целостность канатоукладчика и укладку троса, провернуть вал двигателя вручную при отжатом тормозе — ход должен быть плавным, радиального люфта быть не должно.
- Электротехнический аудит. Замерить сопротивление изоляции мегаомметром,
осмотреть контакты пускателей подъёма на эрозию и оплавление, проверить затяжку силовых клемм в шкафу управления.
5. Ремонт и оригинальные комплектующие от ИП «Казмеханика»
Попытки кустарного восстановления изношенных узлов электроталей (наваривание зубьев шестерен, переклепка неспециализированного автомобильного феродо на тормозной конус, шлифовка деформированных направляющих канатоукладчика) приводят к повторным авариям в течение первых 10–50 моточасов. Прецизионные конические сопряжения болгарских двигателей и планетарные пары требуют строгого соблюдения заводских допусков.
ИП «Казмеханика» поставляет со складов в Казахстане (Алматы, Астана, Шымкент) оригинальные сертифицированные узлы и запчасти для канатных и цепных электроталей:
- Электродвигатели подъема и передвижения: оригинальные конусные двигатели серий КГ, КГЕ, КВЕ (со встроенным тормозом), цилиндрические моторы со встроенным электромагнитным дисковым тормозом.
- Тормозные элементы: заводские конусные тормозные кольца с фрикционной накладкой горячего формования, дисковые тормоза, тормозные пружины с калиброванной жесткостью.
- Узлы редукторов: планетарные передачи в сборе, сателлиты, солнечные и коронные шестерни с объемной закалкой и цементацией зубьев, первичные шлицевые валы, комплекты уплотнительных манжет и радиально-упорных подшипников.
- Канатоукладчики: комплектные чугунные направляющие гайки со стяжными пружинами под все стандартные диаметры барабанов талей грузоподъемностью от 0.5 до 16 тонн.
- Электрооборудование: реверсивные контакторы с механической блокировкой, трансформаторы цепей управления (24/36/42 В), электронные и механические ограничители грузоподъемности (ОГП).
Инженерная служба ИП «Казмеханика» осуществляет выездную диагностику грузоподъемного оборудования, расчет эксплуатационных режимов, подбор оригинальных запчастей и капитальный ремонт тельферов с предоставлением официальной гарантии на всей территории Республики Казахстан.